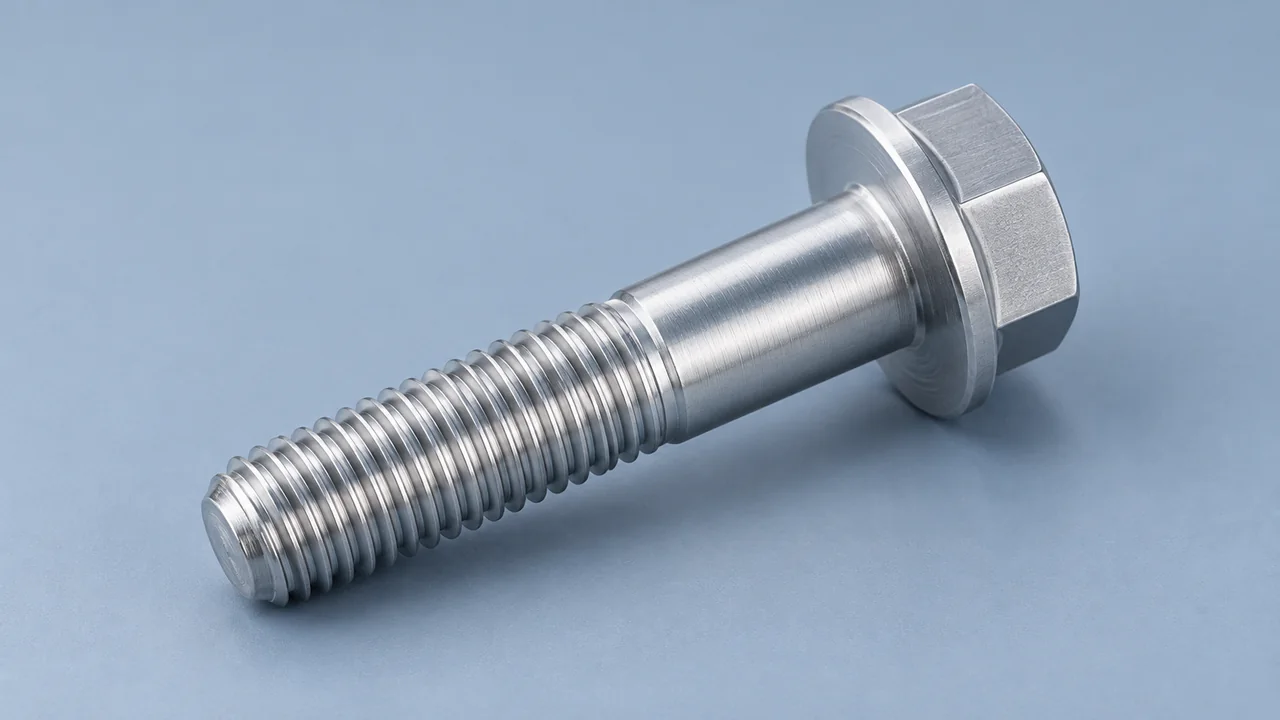
육각 플랜지 볼트는 공구가 물리는 육각 머리와 원형 플랜지가 하나로 만들어진 볼트입니다. 플랜지가 머리 아래 지지 범위를 넓혀 주지만, 외경이 크다는 이유만으로 부품에 올바르게 밀착한다고 볼 수는 없습니다. 구멍 입구와 머리 아래 전이부, 실제로 닿는 평면을 함께 살펴야 합니다.
도면 검토나 견적 요청에서는 나사 호칭지름과 길이 외에 접촉시킬 위치도 정해야 합니다. 와셔 구성, 표면 처리와 윤활 역시 체결 조건과 함께 검토할 항목입니다.
플랜지 외경과 좌면 지름을 구분한다
도면에서 d는 나사 호칭지름, s는 육각 머리의 이면폭을 나타냅니다. 플랜지 외경 dc와 좌면 지름 dw는 서로 다른 부위를 설명합니다. 최대값과 최소값도 해당 기호에 맞춰 읽어야 합니다. 가장 바깥쪽 윤곽의 지름을 평평한 지지면 전체의 지름으로 간주해서는 안 됩니다. [1]
치수 기호 보기 · 펼치기/접기
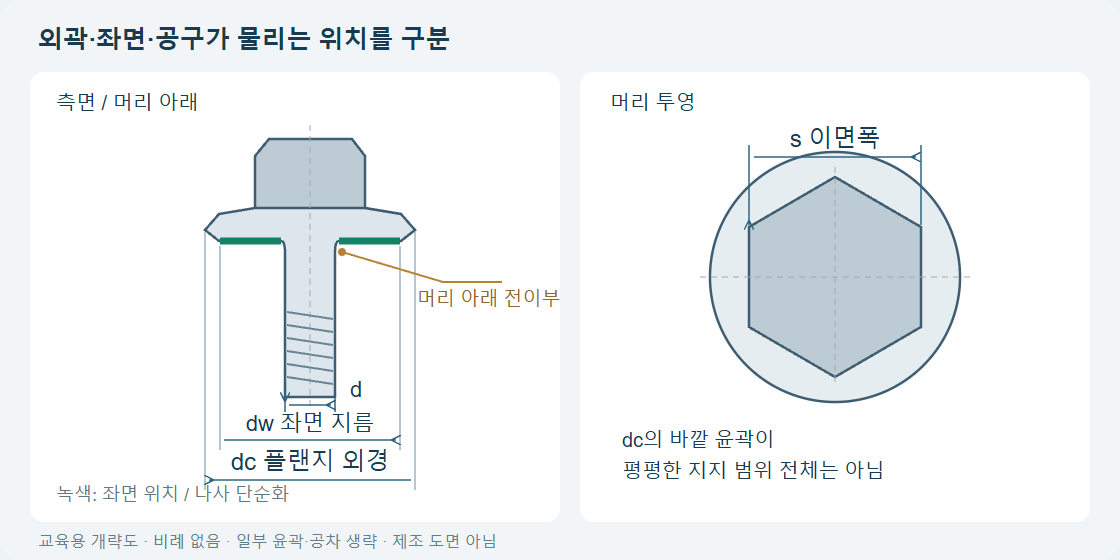
규격 번호와 판도 확인해야 합니다. ISO 4162:2012의 공개 명칭은 제품 등급 A와 제품 등급 B에 따른 구동부 특성을 구분합니다. 이 제품 등급은 8.8이나 10.9 같은 기계적 성질의 강도 등급과는 별개입니다. 머리 형상과 나사 크기가 같아 보여도 호환성을 바로 판단할 수 없습니다. [2]
머리 아래 필릿이 구멍 입구에 걸리지 않는지 본다
몸통이 구멍을 통과하는지, 구멍 입구가 머리 아래 전이부를 피하는지, 예정된 좌면이 부품의 평면까지 내려오는지를 함께 확인합니다. 구멍 가장자리가 필릿에 먼저 닿으면 공구가 설정 토크에 도달해도 의도한 밀착 상태가 되었다고 단정할 수 없습니다.
머리 아래 형상과 구멍이 있는 부품
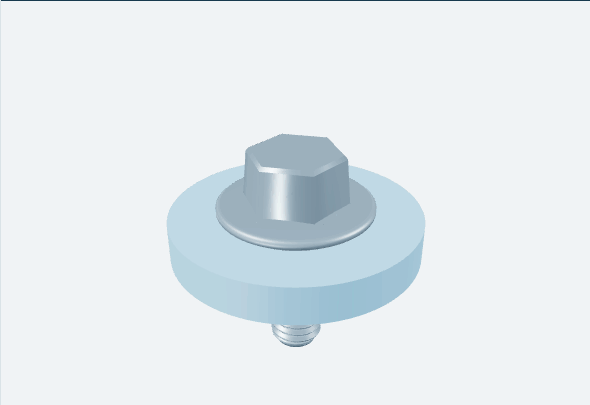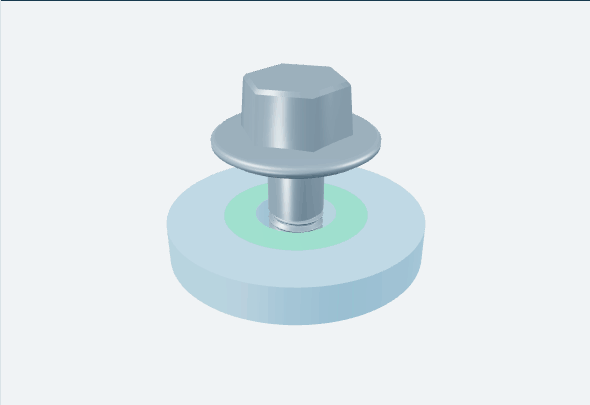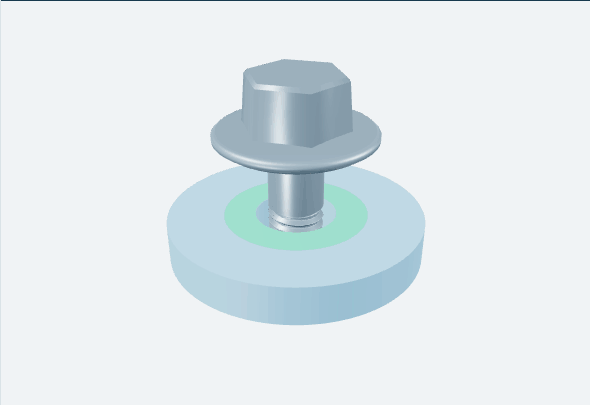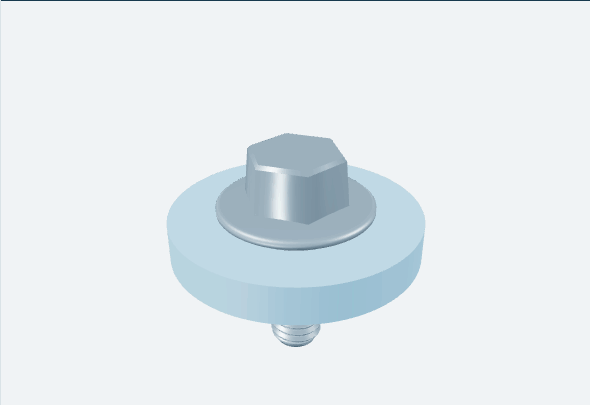
녹색: 예정된 지지 영역
플랜지 밑면, 몸통 전이부와 구멍 입구를 보십시오. 분리 상태는 관찰을 위한 것으로 체결 과정을 뜻하지 않습니다.
머리 아래를 확대하면 어디가 먼저 닿고 좌면이 어디까지 내려오는지 보입니다.
구멍 입구에 필릿 여유가 있음
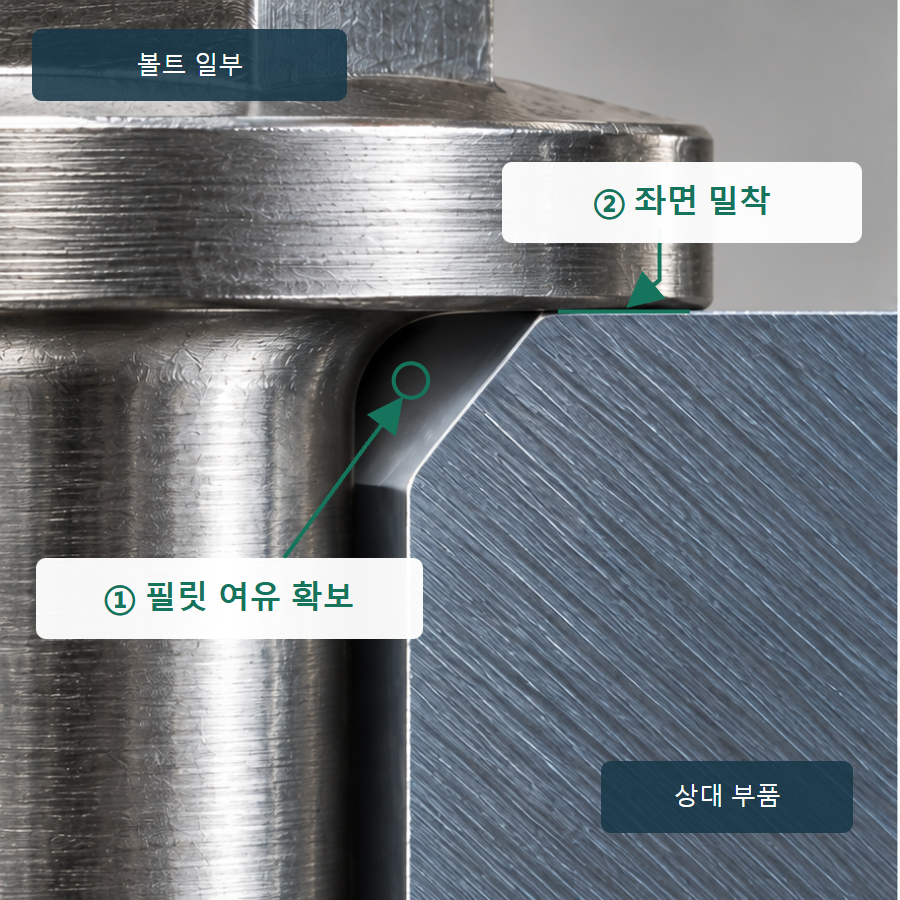
① 필릿 주변에 여유가 있습니다. ② 플랜지 좌면이 부품의 평면에 닿습니다.
구멍 가장자리가 필릿에 먼저 닿음
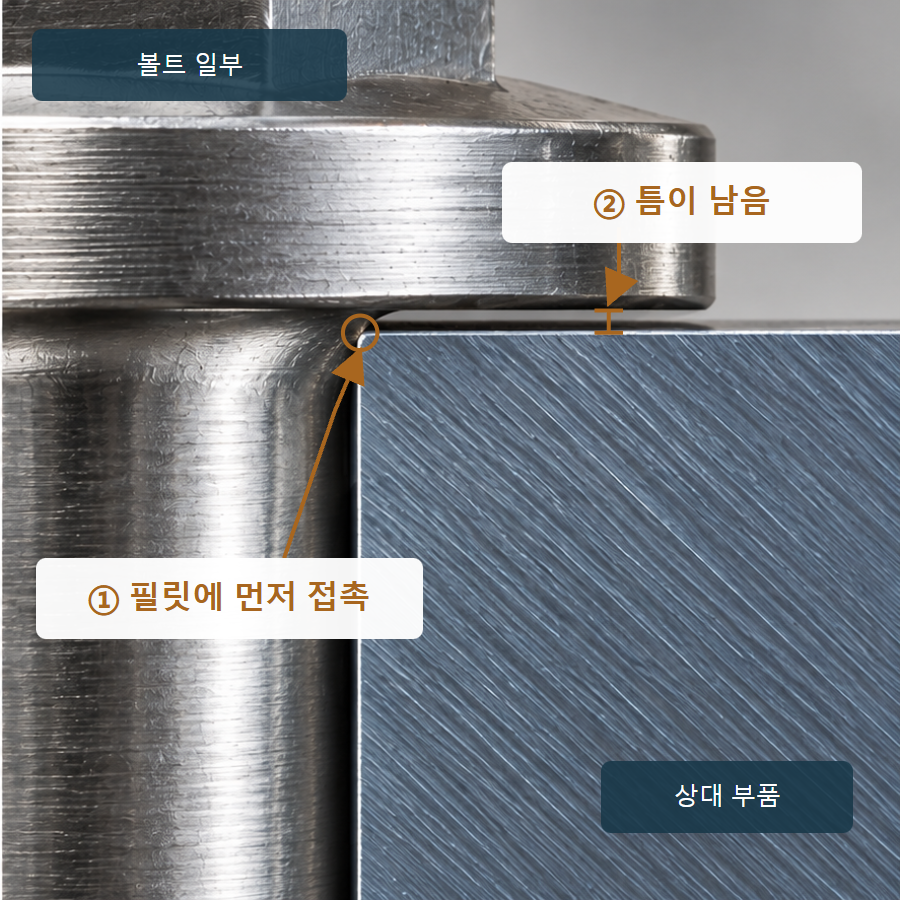
① 구멍 가장자리가 필릿에 걸립니다. ② 바깥쪽 좌면은 아직 내려오지 않아 틈이 남습니다.
몸통이 구멍을 통과해도 필릿의 여유와 평면 접촉은 별도로 확인해야 합니다.
입구 모따기는 실제 머리 아래 윤곽과 맞춰 검토해야 합니다. 여유가 작으면 간섭할 수 있고, 모따기를 키우면 표면의 개구부도 넓어집니다. 구멍 지름, 모따기와 위치 공차는 체결 설계와 적용 규격으로 정해야 하며, 모든 볼트에 일정한 여유를 더하는 방식으로 결정할 수는 없습니다.
구멍 입구가 커지면 남는 지지 면적은 줄어든다
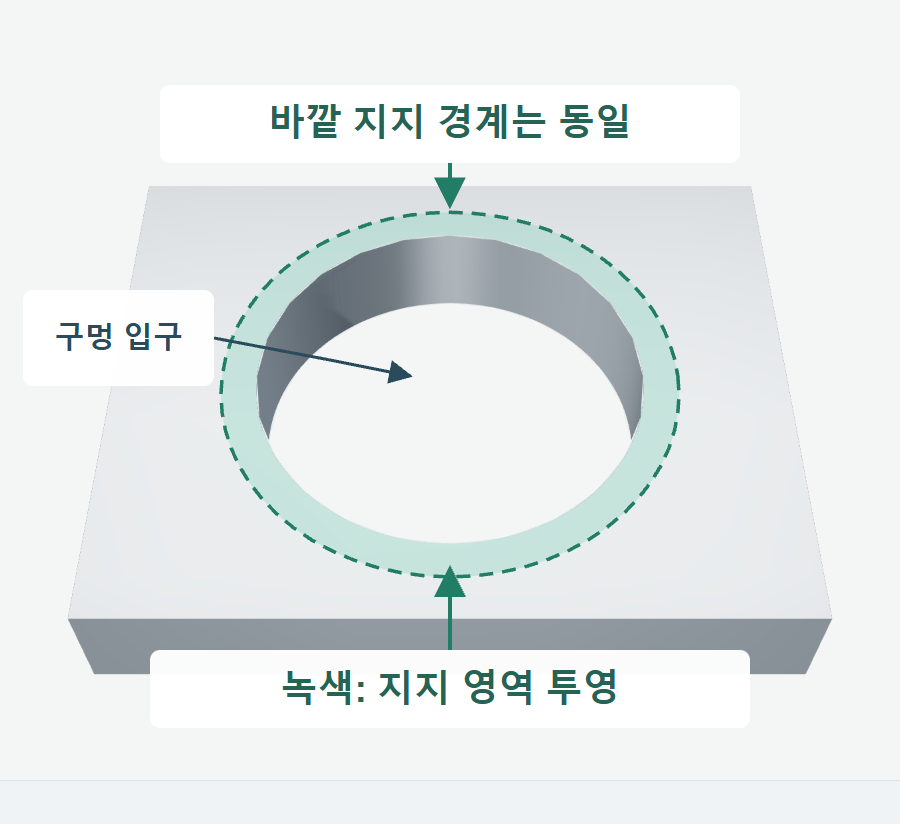
동심이며 평면이 충분히 맞닿는 이상적인 조건에서는 지지 영역을 원환으로 볼 수 있습니다. 바깥 경계를 고정하고 구멍 입구를 넓히면 남는 투영 면적이 줄어듭니다. 하중을 면적으로 나누어 얻는 평균 면압은 실제 접촉 압력 분포와 같지 않습니다.
바깥 지지 경계를 고정하고 구멍 입구가 커질 때 남는 영역을 비교합니다.
작은 구멍 입구
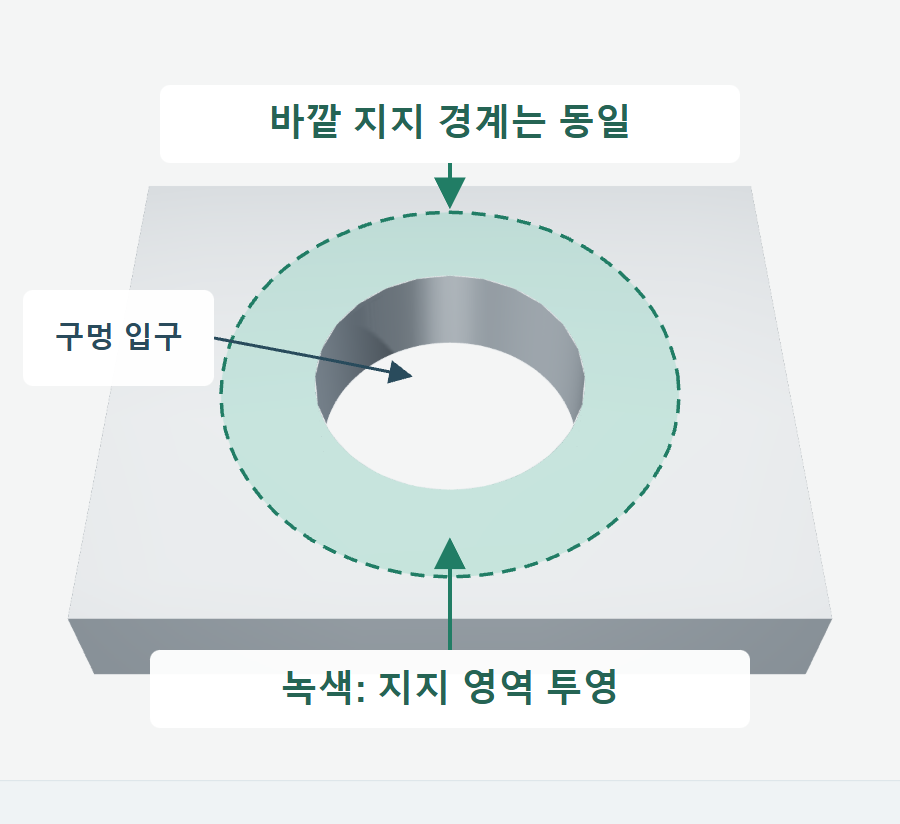
점선은 같은 바깥 경계를 나타냅니다. 작은 입구는 더 넓은 녹색 원환을 남깁니다.
큰 구멍 입구
바깥 경계는 그대로이며 입구가 커지면 녹색 원환이 좁아집니다.
Bossard의 조립 기술 자료는 재료, 제조 상태, 표면 처리와 온도 등을 머리 아래 면압에 영향을 주는 요소로 다룹니다. 넓은 플랜지는 하중 분산에 도움이 될 수 있지만, 얇거나 연한 부품 또는 코팅면의 눌림을 그 자체로 막아 주지는 않습니다. 허용 예압을 바로 높일 수 있다는 뜻도 아닙니다. [3]
완성 형상의 기능에 맞춰 검사한다
볼트에는 냉간 성형, 열간 단조 또는 절삭 가공이 사용될 수 있고, 수나사는 전조하거나 절삭할 수 있습니다. 공정과 순서는 재료, 크기, 형상과 기술 요구에 따라 달라집니다. 제조사가 공개한 플랜지 볼트 가공 사례는 해당 부품의 공정 설명이며, 모든 볼트의 필수 공정이나 Wohe 공장의 실제 생산 능력을 증명하지는 않습니다. [4]
밀착 기능을 확인하려면 플랜지 외곽, 좌면의 형상과 상태, 머리 아래 전이부, 몸통과 나사, 접촉을 방해할 수 있는 버와 국부 돌출을 봐야 합니다. 치수, 기하 요구, 표면 결함과 기계적 성질은 각각 도면과 규격의 해당 판정 기준을 적용합니다. 외경 측정이나 한 번의 시험 조립이 나머지 검사를 대신할 수 없습니다.
외곽을 다듬은 상태는 윤곽에 대한 정보입니다. 나사가 들어간다는 사실도 해당 나사의 맞물림에 대한 정보입니다. 어느 쪽도 좌면 접촉이나 체결부 전체의 예압까지 입증하지는 않습니다. 검사 위치를 그 부위의 기능과 연결해 보는 것이 필요합니다.
와셔와 체결 조건을 함께 정한다
와셔가 필요한지는 부품 표면, 구멍 형상과 풀림 방지 방식에 따라 달라집니다. 플랜지 볼트라는 이름만으로 좌면이 평면인지 톱니형인지도 알 수 없습니다. 플랜지 형상 자체가 모든 사용 조건에서 풀림을 방지한다는 보장은 없습니다.
Nord-Lock은 자사 쐐기 잠금 와셔를 큰 구멍, 긴 구멍 또는 연한 지지면에 적용할 때 플랜지 체결품과 외경이 큰 와셔의 조합을 안내합니다. 이는 해당 제품과 조건에 관한 지침이지, 모든 플랜지 볼트에서 와셔가 필수이거나 언제나 생략 가능하다는 일반 규칙은 아닙니다. [5]
나사부와 머리 아래 마찰은 토크와 예압의 관계에 영향을 줍니다. 와셔, 코팅이나 윤활을 바꾸면 이 관계를 다시 확인해야 합니다. 해당 조건을 모르는 상태에서 일반 토크표를 그대로 적용하는 것은 적절하지 않습니다. [6] [7]
Wohe Fastener에 문의할 때는 볼트 규격과 크기, 구멍·모따기 도면, 부품 재료와 두께, 표면 처리, 와셔 구성과 조립 요구를 함께 전달해 주십시오. 볼트 제품 목록으로 제품 범위를 살펴볼 수 있으며, 실제 맞춤과 체결 근거는 전체 연결부 도면으로 확인해야 합니다.
기술 참고 자료
- YJT: GB 5787—1986 제품 치수 자료(중국어). 기술 요구는 적용 규격 원문으로 확인합니다.
- ISO 4162:2012: 공개 카탈로그 제목과 요약.
- Bossard: Surface pressure when mounted, 2025년 1월, 53–55쪽.
- Wilson-Garner: How a Bolt Is Made. 일반 가공법과 특정 플랜지 볼트 사례.
- Nord-Lock: Original Washers User Guide.
- Bossard: Friction and Friction Coefficients.
- Nord-Lock: Why does torque vary when tightening and untightening?