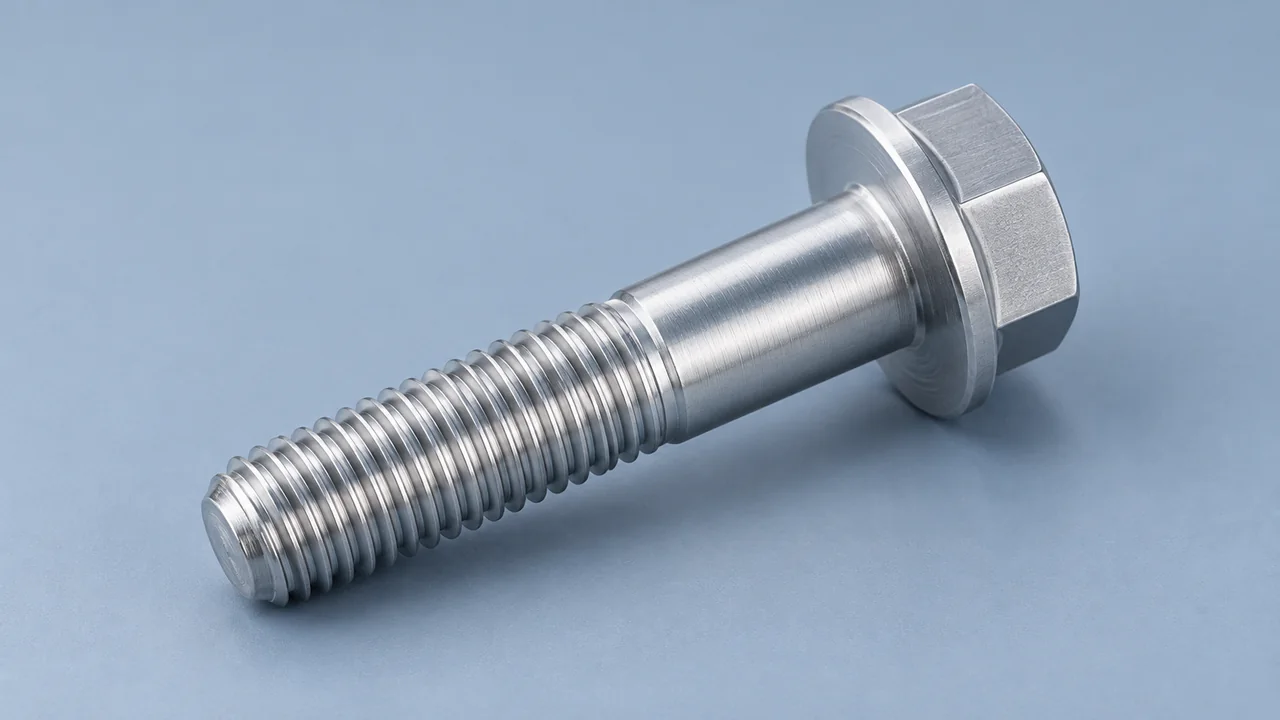
六角フランジボルトは、工具を掛ける六角頭と円形のフランジが一体になったボルトです。頭の下に広い面があっても、相手部品にそのまま正しく着座するとは限りません。穴口と首下形状が干渉せず、必要な座面が部品の平面に接することが前提になります。
図面や見積仕様を確認するときは、ねじ径と長さに加えて、どこを接触させる設計なのかも見ておきたいところです。座金の有無、表面処理、潤滑などの条件も、締付けの検討から切り離せません。
フランジ外径と座面径を読み分ける
図面の d はねじの呼び径、s は六角の二面幅です。フランジ外径の dc と座面径の dw は、同じ箇所を表す記号ではありません。最大・最小の表示も記号と合わせて確認し、外形の最大径を平らな座面の全範囲とみなさないようにします。[1]
寸法記号の見方 · 開く/閉じる
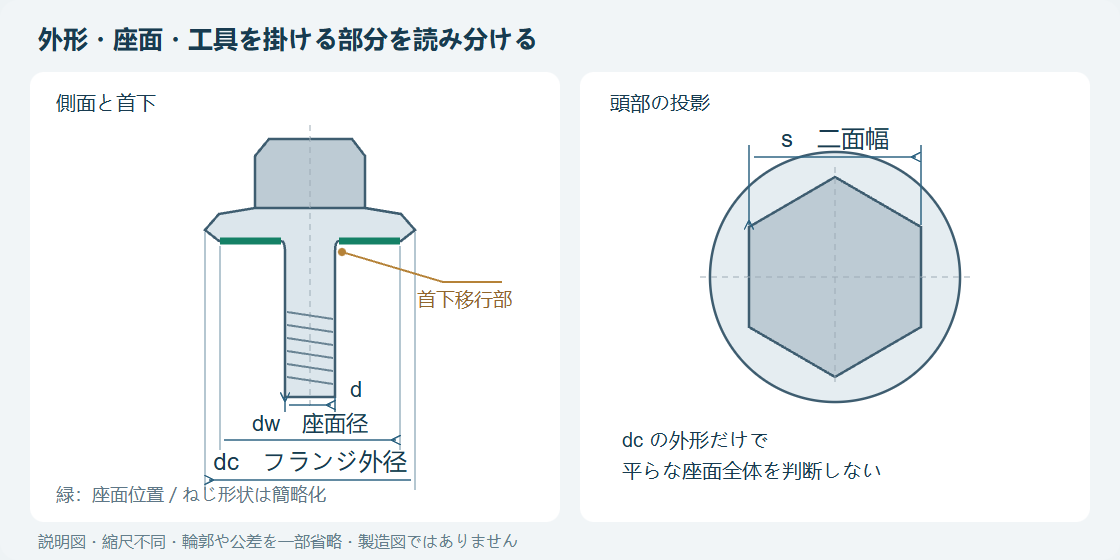
規格の名称と版も確認が必要です。ISO 4162:2012 の公開名称では、部品等級Aと、等級Bによる駆動部の仕様が区別されています。これらの部品等級は、8.8や10.9などの強度区分とは別の事項です。外観とねじ径が似ているだけでは、規格間の置換えを判断できません。[2]
首下の丸みが穴口に当たらないか
軸部が穴を通ること、首下の移行部に逃げがあること、所定の座面が相手部品の平面まで届くことを、一組の条件として確認します。穴の縁が首下の丸みに先に当たれば、工具が設定トルクに達しても、予定どおり着座した証拠にはなりません。
首下形状と穴付き部品の位置関係
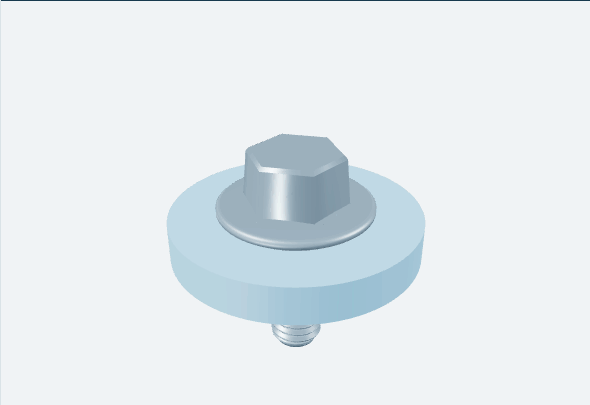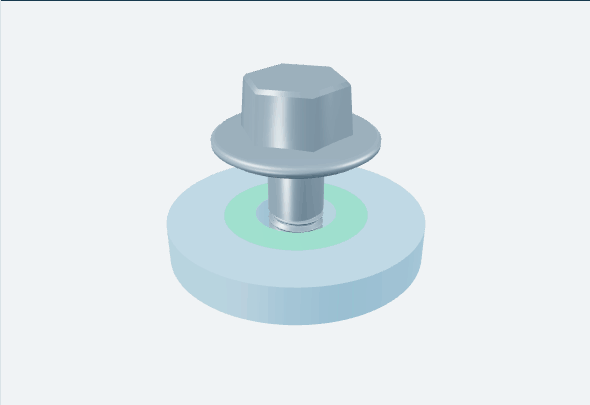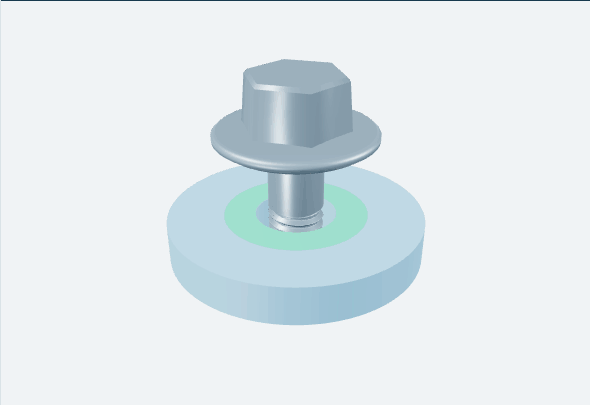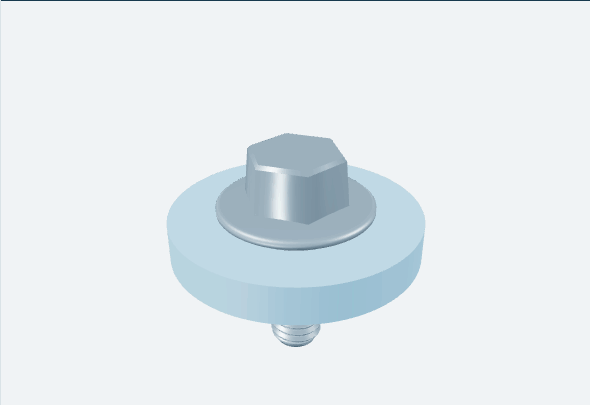
緑:予定する支承範囲
フランジ下面、首下移行部、穴口の関係を見てください。分離表示は観察のためで、締付け工程ではありません。
首下を拡大すると、どこが先に当たり、座面はどこまで下がるでしょうか。
穴口に適切な逃げがある
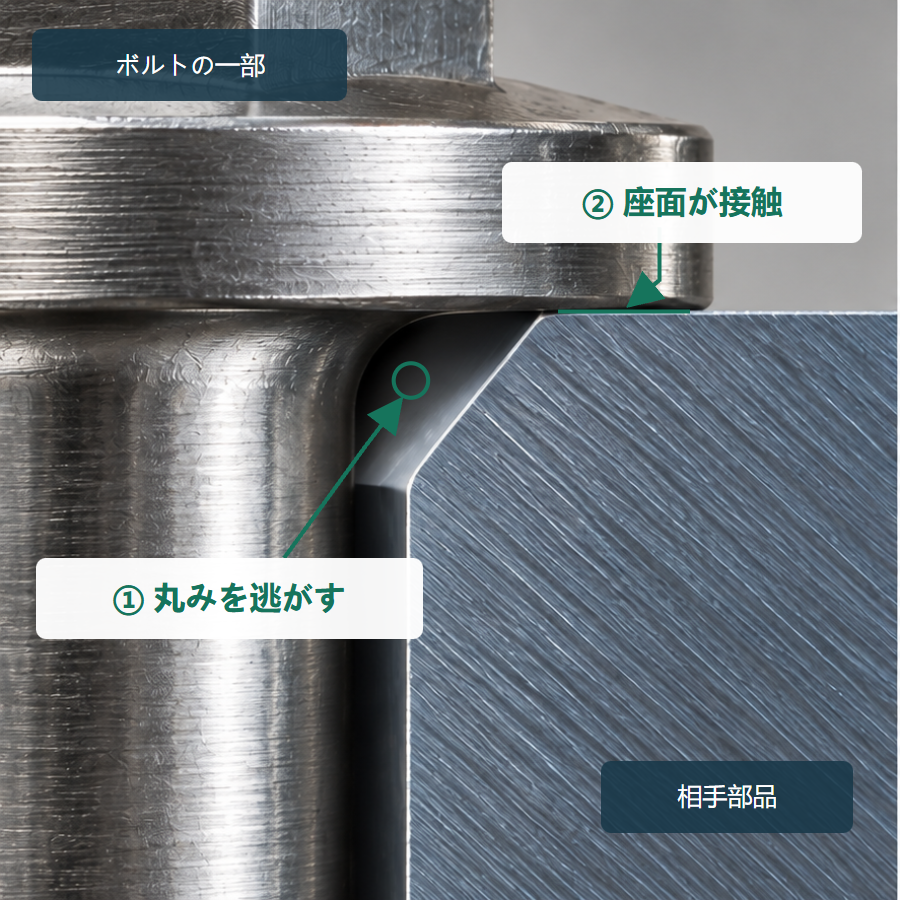
①首下の丸みの周囲に逃げがあります。②フランジ座面が相手部品の平面に接しています。
穴の縁が丸みに先に当たる
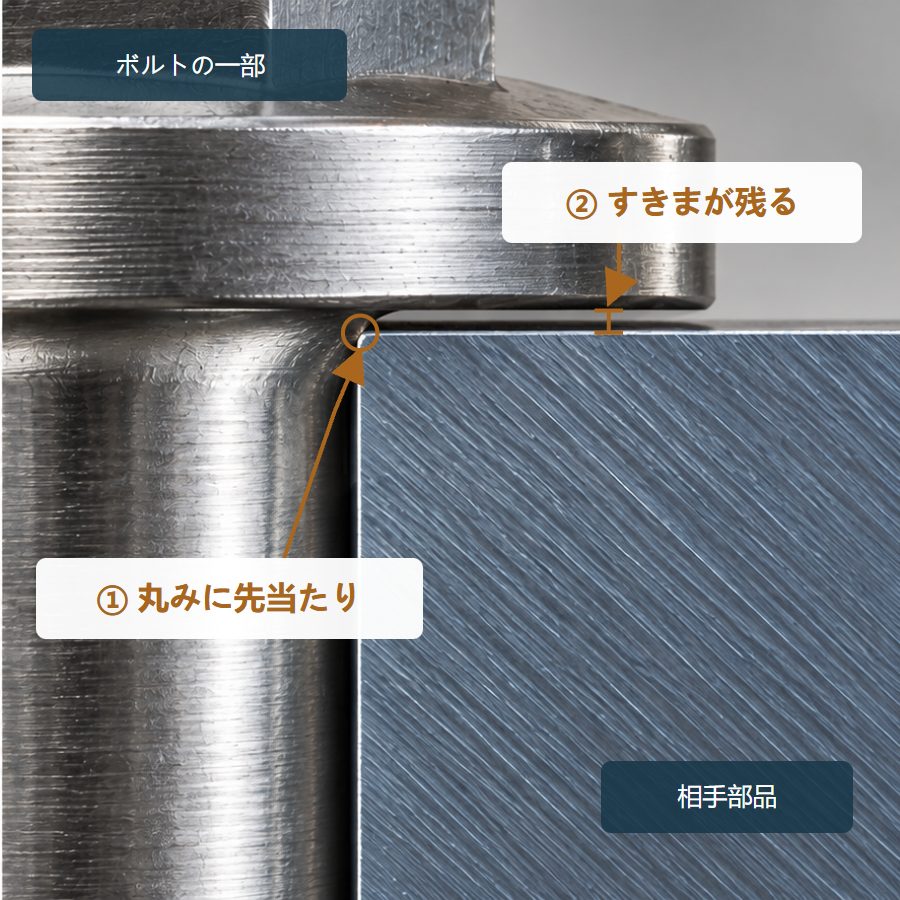
①穴の縁が丸みに当たっています。②外側の座面はまだ下がりきらず、すきまが残っています。
軸部が穴を通ることに加えて、首下の逃げと座面の接触を確認します。
穴口の面取りは、ボルトの首下輪郭と合わせて決める必要があります。逃げが小さすぎれば干渉し、面取りを広げれば表面側の開口も大きくなります。穴径、面取り、位置の許容差は、実際の締結設計と採用規格で確認します。呼び径に一定のすきまを加えるだけでは十分ではありません。
穴口を広げた後の支承範囲を見る
同心で、平面同士が十分に接している理想的な状態なら、支承範囲を円環として考えられます。外側の境界を同じに保ったまま穴口を広げると、残る投影面積は小さくなります。荷重を面積で割った平均面圧は目安になりますが、実際の接触圧力が一様になるとは限りません。
支承範囲の外側境界を固定し、穴口を広げたときに残る領域を比べます。
小さい穴口
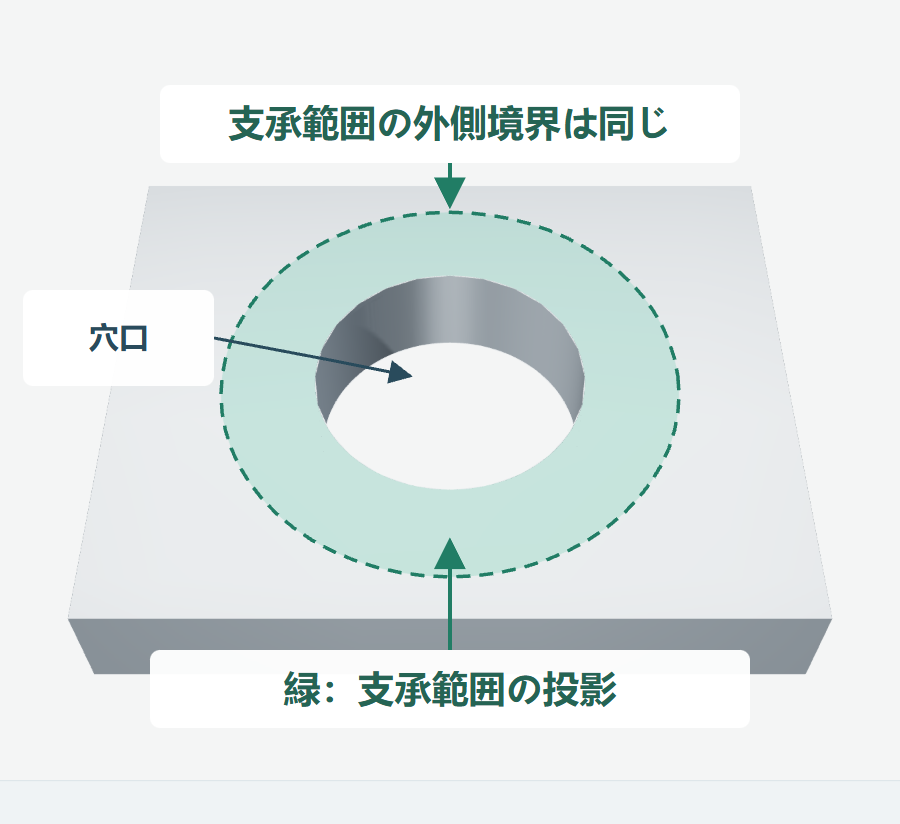
破線は共通の外側境界です。穴口が小さいと、緑の円環は広く残ります。
大きい穴口
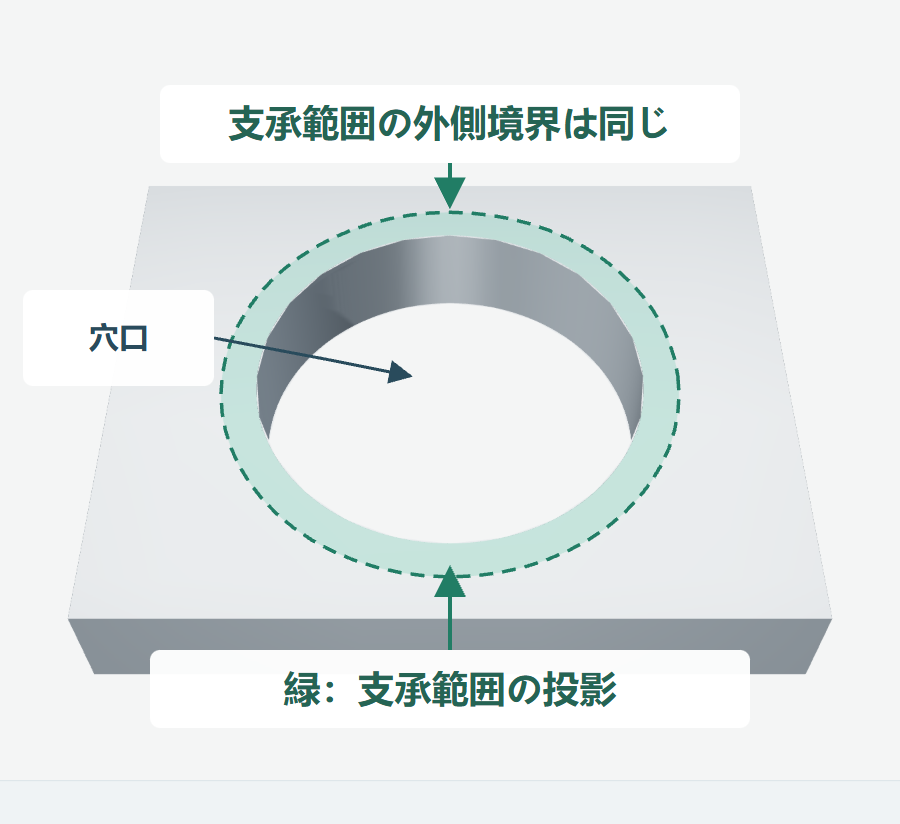
外側の破線は同じです。穴口を広げると、緑の円環は狭くなります。
Bossardの組立技術資料でも、材料、製造状態、表面処理、温度などが頭部下の面圧に影響する要素として挙げられています。フランジが広いからといって、薄板、軟質部品、被膜面の陥没を防げるとは限らず、許容軸力をそのまま増やせるわけでもありません。[3]
着座に関わる形状を検査項目につなげる
ボルトの製造には冷間成形、熱間鍛造、切削などがあり、おねじにも転造と切削の方法があります。材料、寸法、形状、要求事項によって工程は変わります。メーカーが公開しているフランジボルトの加工例は、その部品についての説明であり、すべてのボルトに共通する工程や沃河の実際の設備能力を示すものではありません。[4]
着座の確認では、フランジ外形だけでなく、座面の形状と状態、首下移行部、軸部、ねじ部、接触を妨げるばりや局部的な突出も見ます。寸法、幾何公差、表面欠陥、機械的性質は、それぞれ該当する図面と規格に従って判定します。外径の測定や一度の試し組みで、ほかの要求まで確認したことにはなりません。
外縁の仕上がりは輪郭の情報です。ねじが入ることは、そのねじのはめあいについての情報です。どちらも、それだけで座面の接触や締結体全体の軸力を保証するものではありません。検査する位置と機能を対応させることが大切です。
座金と締付け条件をまとめて確認する
座金を使用するかどうかは、相手部品の表面、穴形状、緩み止め方式などで変わります。フランジボルトという名称だけでは、座面が平滑かセレーション付きかも決まりません。形状だけを根拠に、あらゆる条件での緩み止め効果を約束することはできません。
Nord-Lockは、自社の緩み止め座金を大径穴、長穴、軟らかい座面に使う場合について、フランジ付き締結部品と外径の大きい座金との組合せを案内しています。これは対象製品に条件を付けた説明であり、すべてのフランジボルトで座金が必須、または不要という一般則ではありません。[5]
ねじ部と座面の摩擦は、締付けトルクと軸力の関係に影響します。座金、被膜、潤滑を変えたときは、その関係も見直します。条件が不明のまま、汎用のトルク表を流用することは避けます。[6] [7]
Wohe Fastenerへの選定・見積依頼では、ボルトの規格と寸法、穴口・面取りの図面、相手部品の材料と板厚、表面処理、座金構成、組立要求を合わせてお知らせください。ボルト製品一覧と併せ、実際のはめあいと締付けの根拠は締結部全体の図面で確認します。
参考資料
- 易緊通:GB 5787—1986の製品寸法(中国語)。技術要求は採用規格の原文で確認。
- ISO 4162:2012:公開名称・概要。
- Bossard:Surface pressure when mounted、2025年1月、53~55頁。
- Wilson-Garner:How a Bolt Is Made。一般的な加工方法と特定のフランジボルトの例。
- Nord-Lock:Original Washers User Guide。
- Bossard:Friction and Friction Coefficients。
- Nord-Lock:Why does torque vary when tightening and untightening?