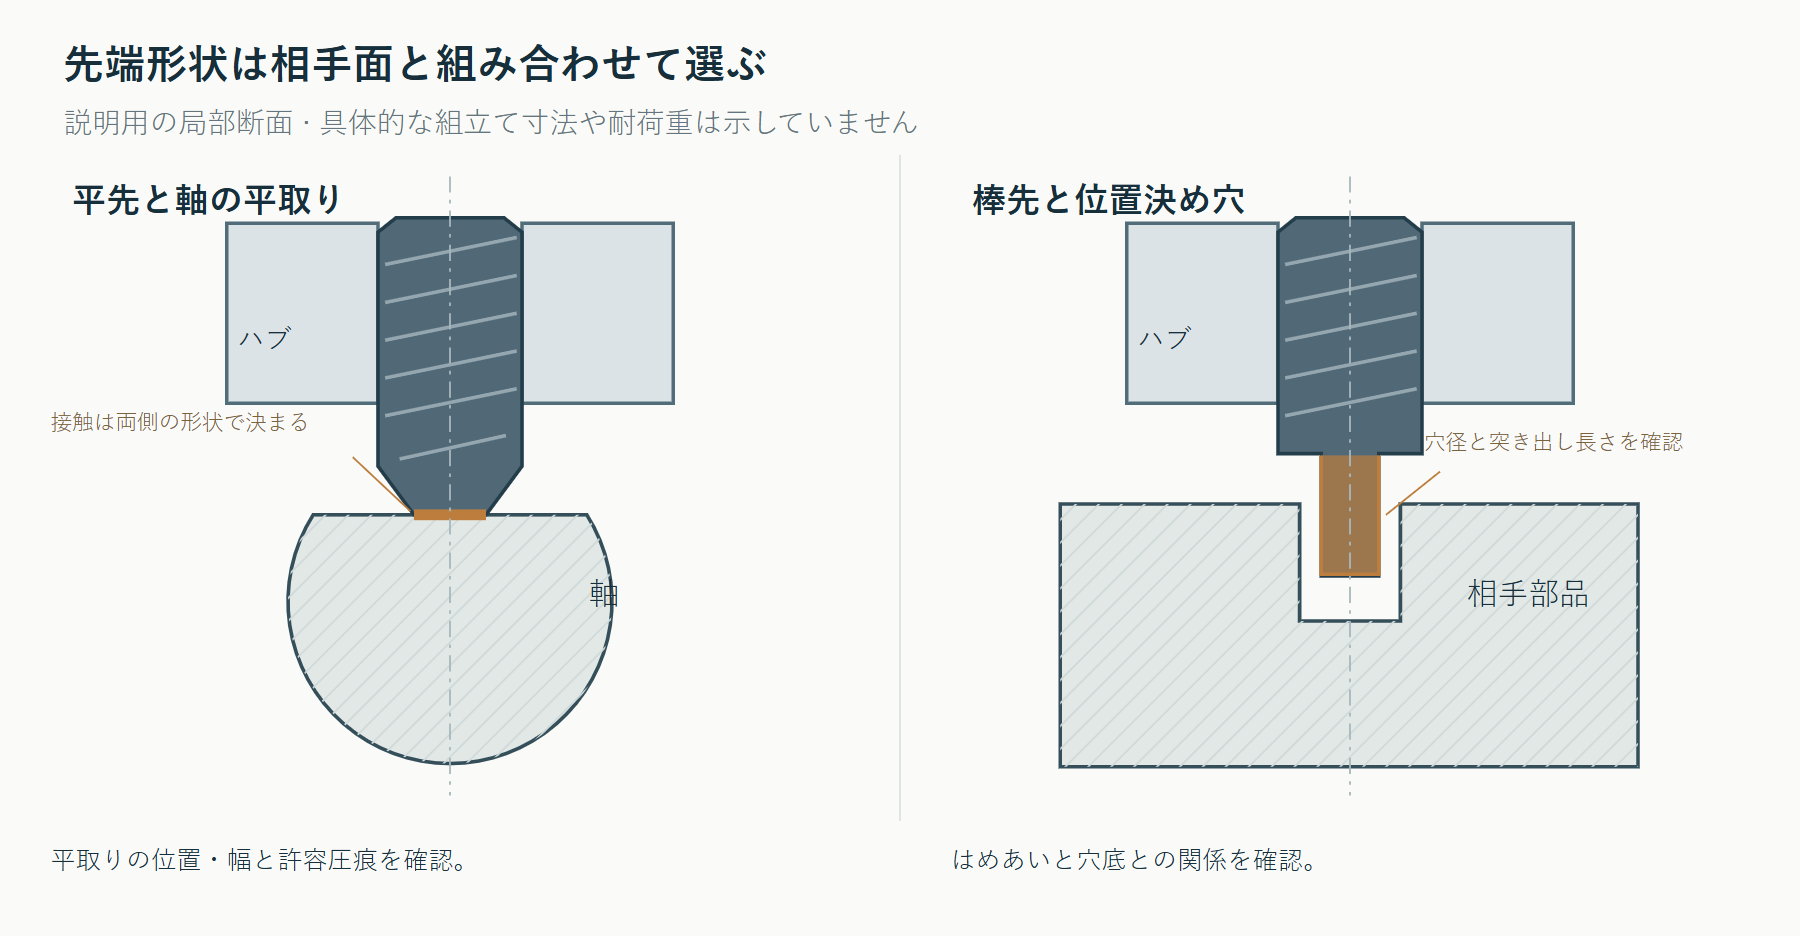
同じ呼び径、同じ長さの止めねじでも、先端が違えば軸への当たり方は変わります。平先は端面、くぼみ先はくぼみの周縁、とがり先は先細りの部分、棒先は突き出した円筒部を使います。先端形状は、押さえる相手面と組み合わせて選ぶ必要があります。
軸に平取りを設けるのか、圧痕を許容するのか、繰り返し位置調整するのか。こうした使用条件が決まっていないと、ねじの寸法だけでは必要な仕様を絞れません。材質や硬さ、締付け条件も、接触部の設計と併せて確認します。
六角穴と先端のくぼみは役割が異なる
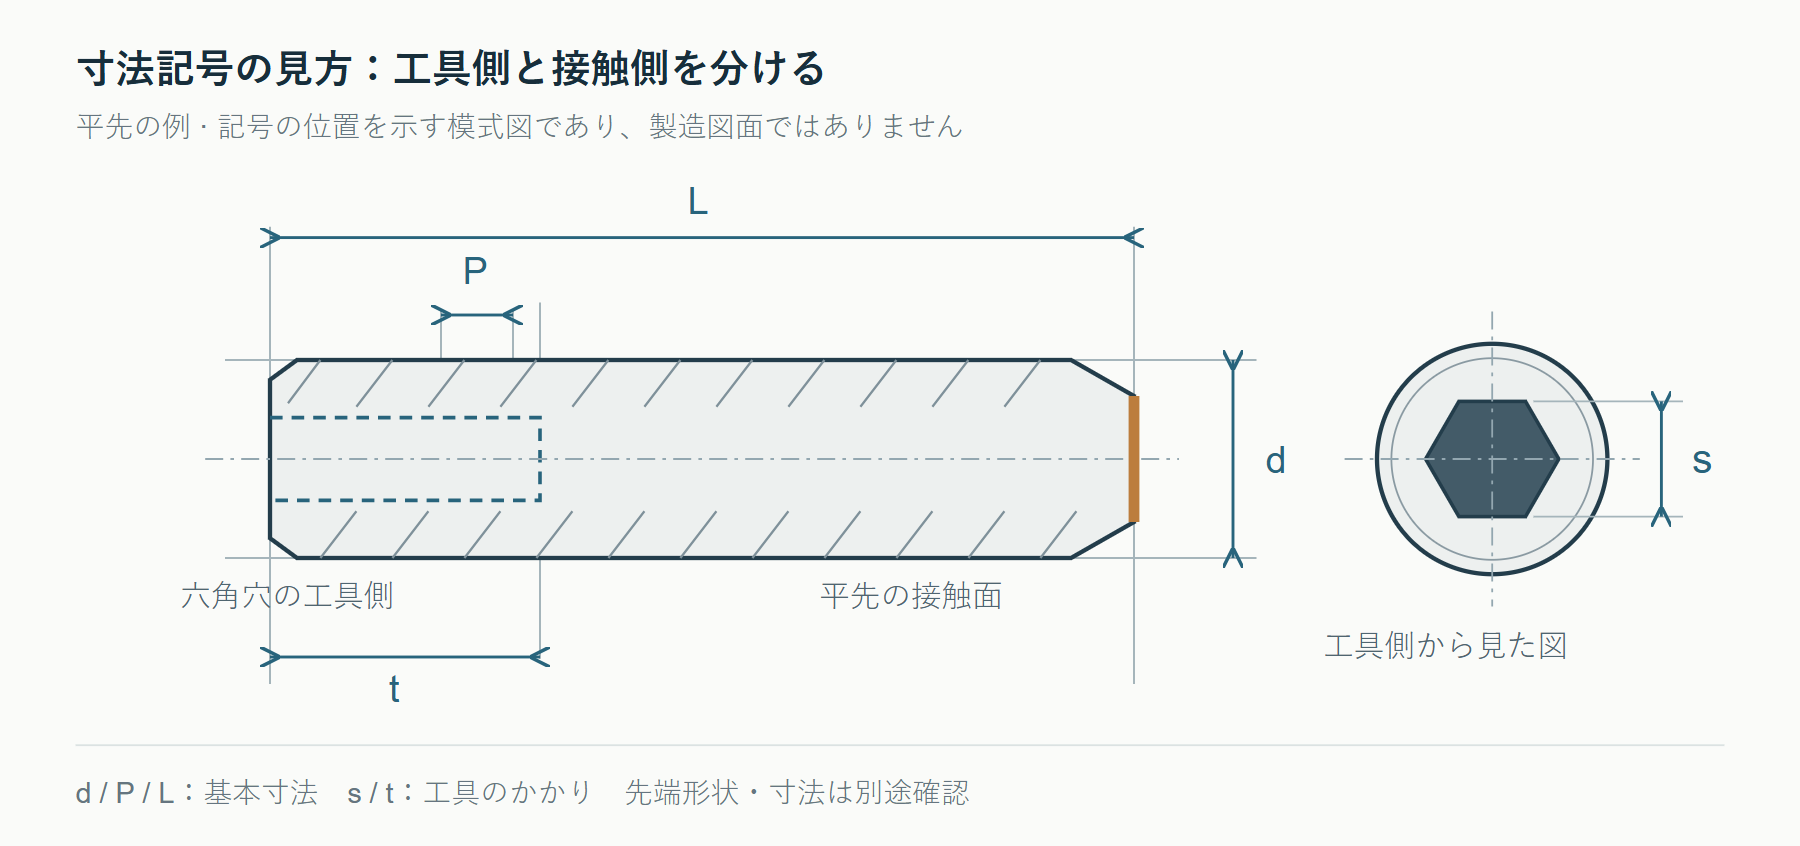
六角穴は工具を差し込み、締付けトルクを伝える部分です。相手部品に接する先端はその反対側にあります。くぼみ先の先端にあるくぼみは接触形状の一部であり、六角棒スパナを入れる穴ではありません。 [1]
図を拡大して開く
図の中を横にスクロールすると全体を確認できます。
図の d、P、L はねじの呼び径、ピッチ、呼び長さ、s、t は六角穴の二面幅と深さを示します。先端によっては、先端径、角度、先端の平面部、突き出し長さなども必要です。外観写真だけで、これらを確定することはできません。
4種類の先端で変わる接触の形
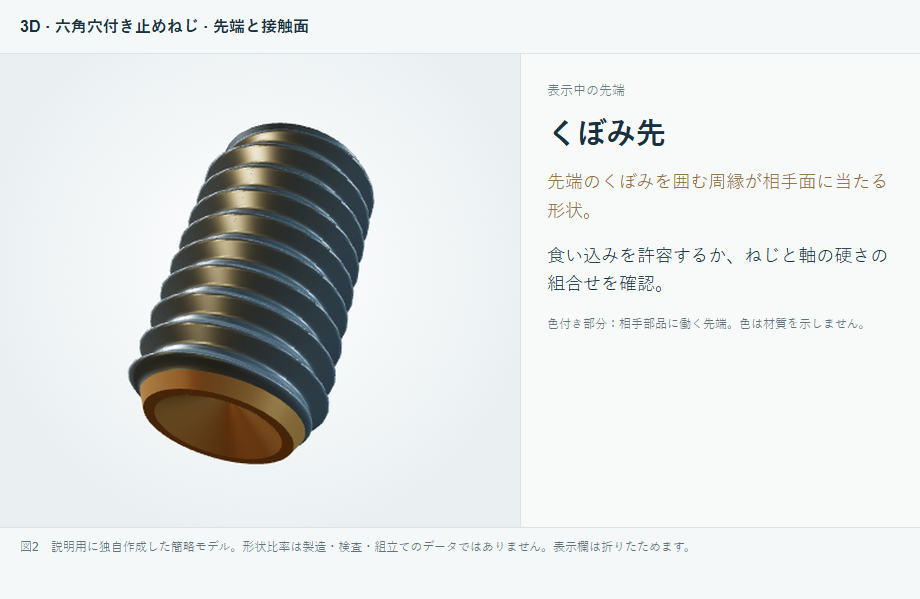
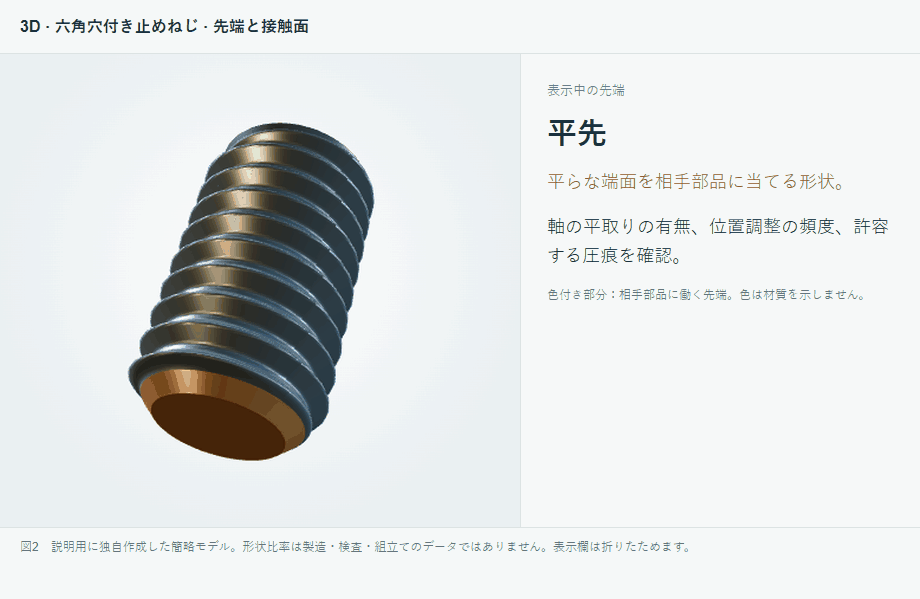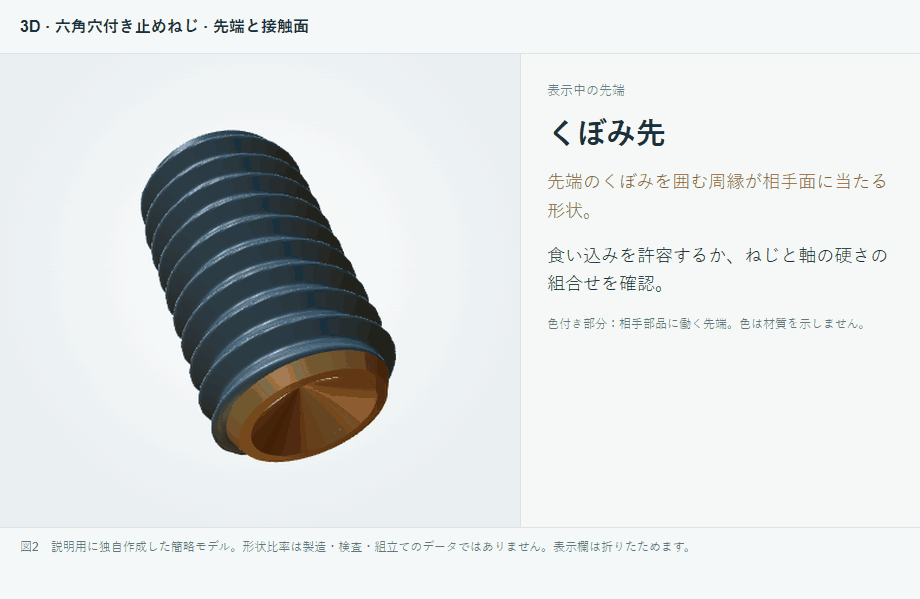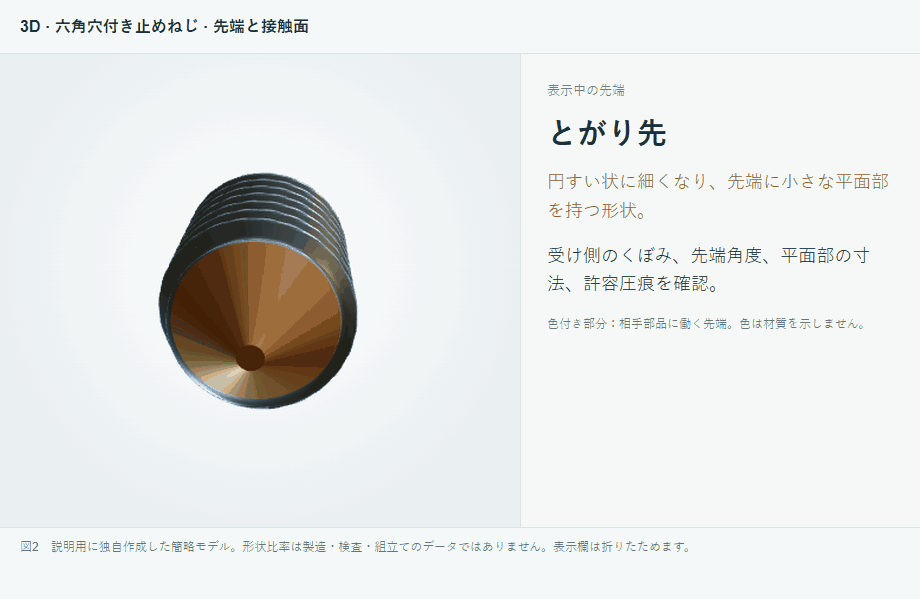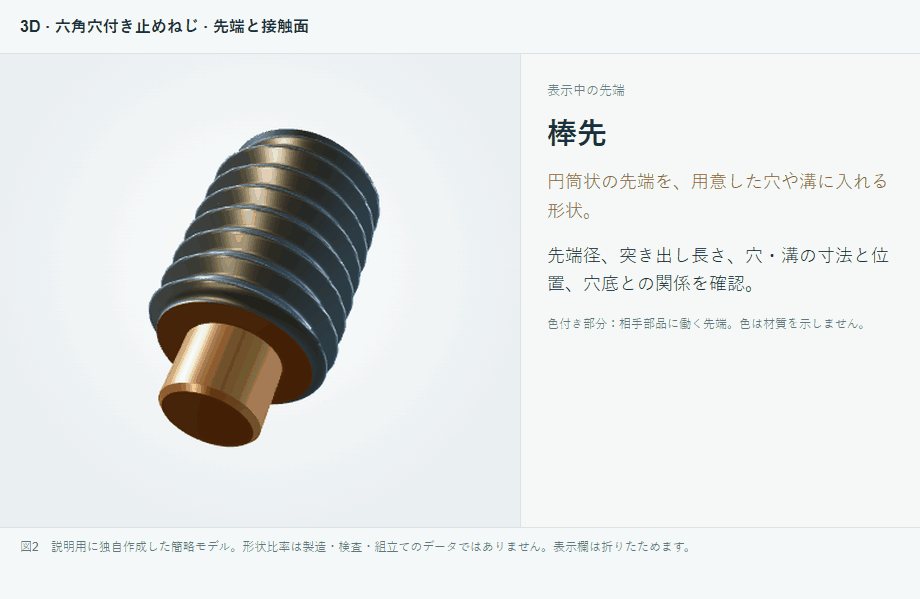
動画は平先、くぼみ先、とがり先、棒先の順に表示し、相手部品に働く先端を色で示しています。ここで扱うとがり先には、先端をわずかに切り取った平面部があります。 [2]
回転モデル
| 先端形状 | 接触する部分 | 確認事項 |
|---|---|---|
| 平先 | 平らな端面を相手部品に当てる形状。 | 軸の平取りの有無、位置調整の頻度、許容する圧痕を確認。 |
| くぼみ先 | 先端のくぼみを囲む周縁が相手面に当たる形状。 | 食い込みを許容するか、ねじと軸の硬さの組合せを確認。 |
| とがり先 | 円すい状に細くなり、先端に小さな平面部を持つ形状。 | 受け側のくぼみ、先端角度、平面部の寸法、許容圧痕を確認。 |
| 棒先 | 円筒状の先端を、用意した穴や溝に入れる形状。 | 先端径、突き出し長さ、穴・溝の寸法と位置、穴底との関係を確認。 |
加工方法より先に、仕上がりの確認項目を決める
止めねじの製造には、冷間成形、旋削などの加工を組み合わせる場合があります。工程は材質、サイズ、数量、公差によって異なります。外観が似ていても同じ工程とは限らないため、六角穴、おねじ、先端を分けて検査項目を設定します。 [6]
六角穴では、工具が有効にかかることが基本です。成形やブローチ加工などの方法にかかわらず、二面幅 s、深さ t、入口形状を要求仕様に照らします。ばりや損傷で工具の差込みが妨げられていないかも確認します。穴が似て見えるだけでは、同等のトルク伝達を判断できません。 [6]
転造は塑性変形によって、切削は材料を除去してねじ山を作ります。いずれも完成したおねじが図面の公差と検査要求を満たす必要があります。先端を追加工する場合は、近接するねじ山のばりや傷にも注意します。通り・止りゲージを使う場合は、指定ねじに対応するゲージと判定基準を用います。 [6]
先端では、実際に接触する形状を見ます。平先の端面と軸線との関係、くぼみ先のくぼみと周縁、とがり先の角度と平面部、棒先の径と突き出し長さが主な確認対象です。同軸性などの要求があれば、それも測定対象に含めます。欠けや残留ばりは、図面と使用条件に基づいて判断します。
軸側の形状と硬さも確認する
平先を丸軸に押し当てても、端面全体が接触するとは限りません。軸に平取りを設ける設計なら、その幅と位置が止めねじに合っているか確認します。NBKのカップリング取付け資料でも、Dカット軸の平面を止めねじの締付け位置に合わせています。 [4]
図を拡大して開く
図の中を横にスクロールすると全体を確認できます。
先端の周縁を軸に食い込ませる使い方では、軸の硬さが作用に影響します。食い込みにくい硬い面と、先端が入り込む柔らかい面は同じ条件ではありません。一方の組合せで得た保持性能を、別の組合せにそのまま当てはめることはできません。圧痕の周囲に盛り上がった材料やばりは、取外しや再調整を妨げる場合もあります。 [5]
熱処理を行う鋼製止めねじでは、硬さと表面品質を確認し、適用要求に応じて脱炭も扱います。304、316などのオーステナイト系ステンレス鋼では、材料状態や冷間加工による硬化が関係します。適切な合金鋼に用いる焼入れの考え方を、そのまま適用することはできません。 [7]
平先だから無傷、くぼみ先だから振動下でも確実、とは言い切れません。表面保護、調整頻度、材質と硬さ、締付け条件、使用荷重をまとめて評価します。圧痕の制限が厳しい場合は、表面を保護する接触構造そのものを検討する必要があります。
見積依頼には相手部品の情報も添える
数量に加え、次の情報があると仕様の確認が進めやすくなります。
- 形状と寸法:工具穴、先端形状、呼び径とピッチ、呼び長さ、適用規格と版。
- 材料と性能:材質、材料状態、適用する硬さ区分などの機械的要求、表面処理。「高強度」だけでは仕様を確定できません。
- 相手部品:丸面、平取り、くぼみ、位置決め穴や溝の形状と寸法、硬さ、表面の要求。
- 使用と受入れ:繰り返し調整の有無、許容圧痕、締付け、保持性能、緩みに対する評価方法。
2026年10月23日に確認したISO公開カタログでは、ISO 4026、4027、4028、4029の2026年版が、それぞれ平先、とがり先、棒先、くぼみ先の仕様を扱っています。これらは引張接合用のボルトとは用途が異なるため、一般のボルトの強度区分から性能を推定せず、対象の止めねじ仕様を確認します。既存図面では、指定された版と差異を確認してから代替を判断してください。 [2]
Wohe Fastenerへの見積依頼には、止めねじと相手部品の図面を一緒にお送りください。接触させたい位置を図面上で示すと、確認すべき条件が明確になります。
技術資料・図の注記
- 製品構造と寸法記号: YJT · 1 · YJT · 2
- ISO公開カタログ:先端形状と版: ISO 4026:2026 · ISO 4027:2026 · ISO 4028:2026 · ISO 4029:2026
- 先端の使い分けに関する資料: Unbrako · Accu
- 軸の平取りと取付け位置: NBK
- 軸の硬さ・圧痕・位置調整: Ruland
- 成形・機械加工・工具のかかり: Ruland · Unbrako · Bossard
- 材料状態と加工硬化: Outokumpu · 1 · Outokumpu · 2
資料は選定と確認の参考です。実際の寸法・公差・材料・合否は、合意した規格と図面に従います。図とモデルはYJT/partsCADの構造資料を参照し、説明用に独自作成しました。