Cùng đường kính ren và chiều dài chưa chắc đã cho cùng cách giữ trục. Ở vít chặn không đầu, còn thường gọi là vít trí, đầu phẳng, đầu lõm, đầu côn cụt và đầu trụ tạo ra các dạng tiếp xúc khác nhau. Vì vậy, phải chọn dạng đầu tỳ cùng với bề mặt mà nó tác động lên.
Trục có mặt phẳng gia công sẵn không? Có cho phép để lại vết lõm không? Vị trí có cần điều chỉnh nhiều lần không? Làm rõ các điều kiện này trước sẽ giúp xác định vật liệu, độ cứng và yêu cầu lắp ráp phù hợp.
Phân biệt lỗ lục giác với đầu tỳ
Lỗ lục giác là nơi đưa dụng cụ vào để truyền mô-men siết. Đầu tỳ nằm ở phía đối diện và tiếp xúc với chi tiết cần giữ. Với đầu lõm, phần lõm ở đầu vít thuộc hình học tiếp xúc, không phải lỗ để cắm chìa lục giác. [1]
Mở hình phóng to
Cuộn ngang bên trong khung để xem toàn bộ hình.
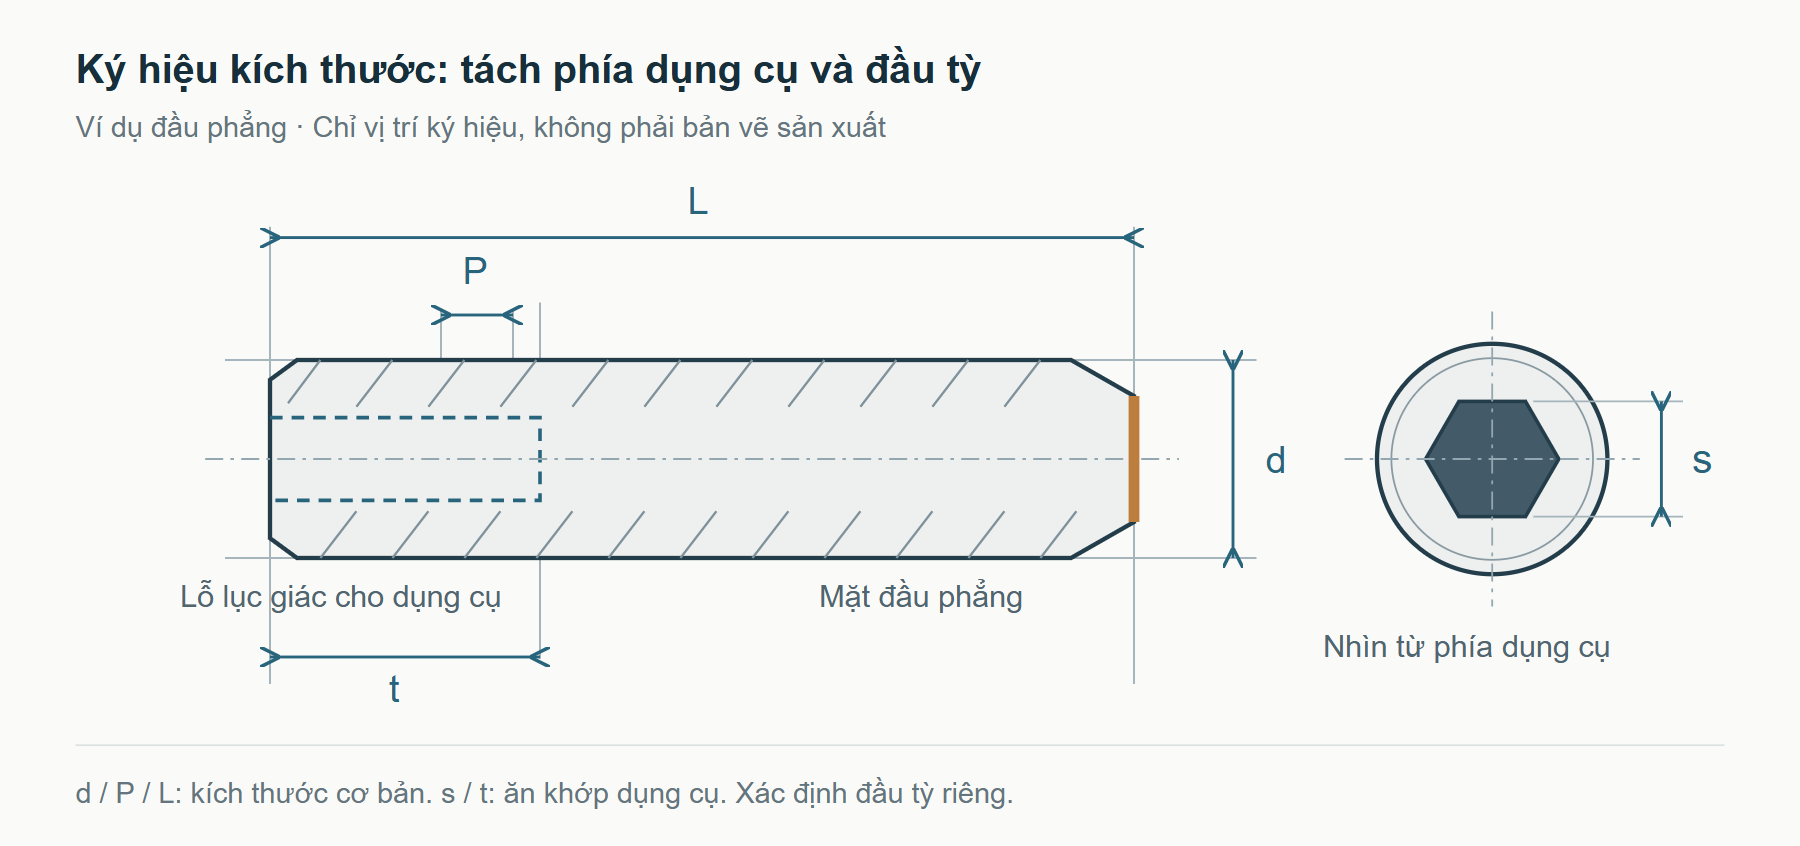
Trên hình, d là đường kính danh nghĩa của ren, P là bước ren và L là chiều dài danh nghĩa. s và t thể hiện kích thước giữa hai mặt đối diện và chiều sâu lỗ lục giác. Tùy dạng đầu, còn phải xác định đường kính, góc, mặt phẳng nhỏ ở đầu hoặc chiều dài phần nhô. Ảnh chụp chính diện thường không thể hiện hết các yêu cầu này.
Bốn dạng đầu tạo tiếp xúc khác nhau
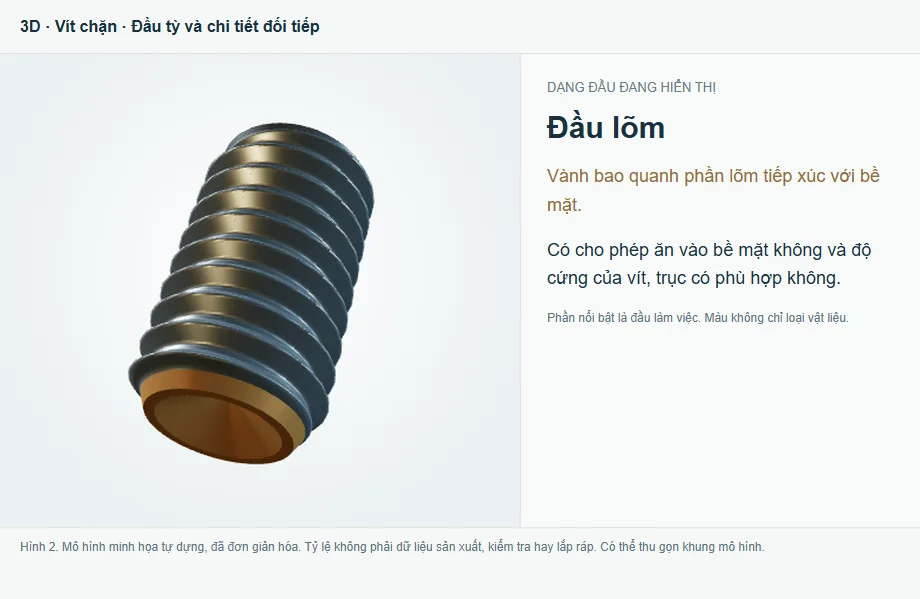
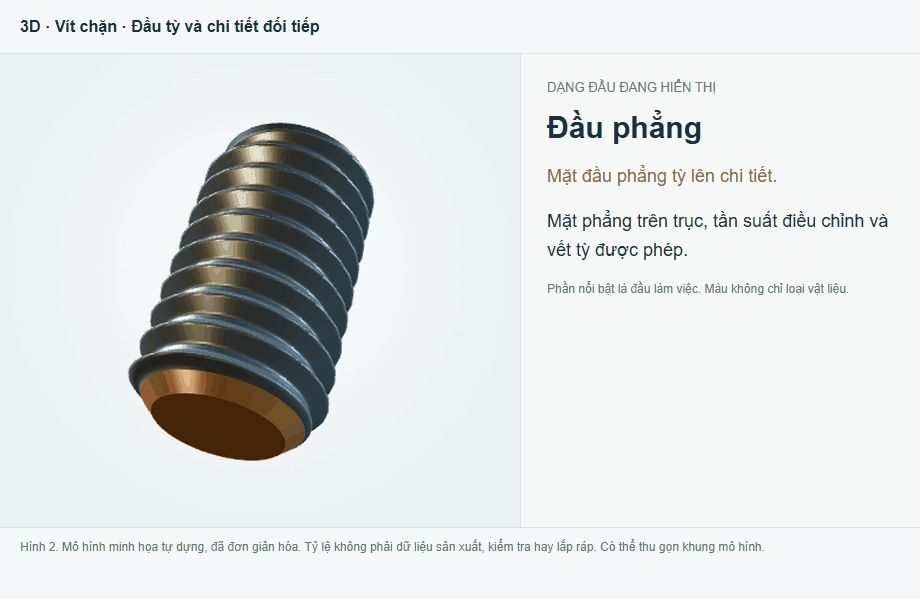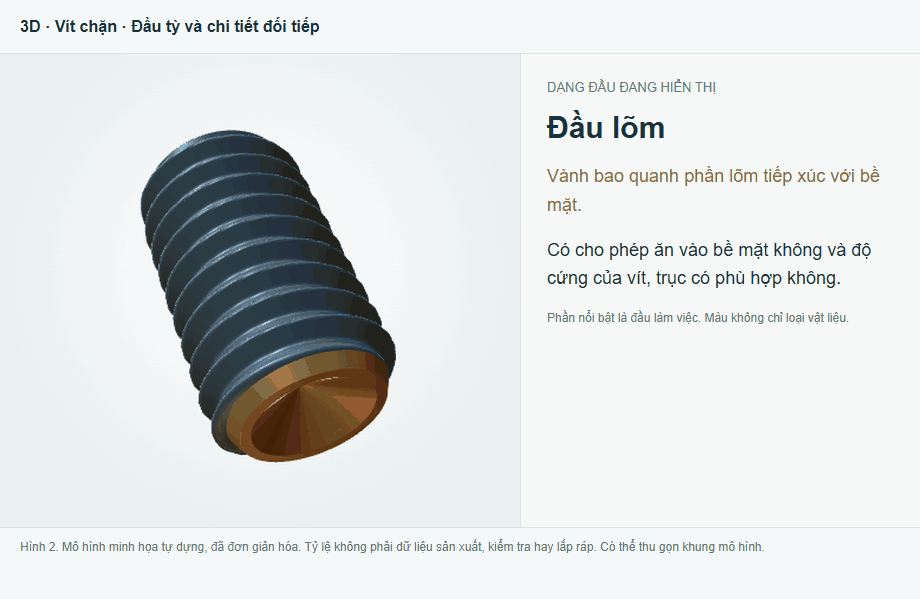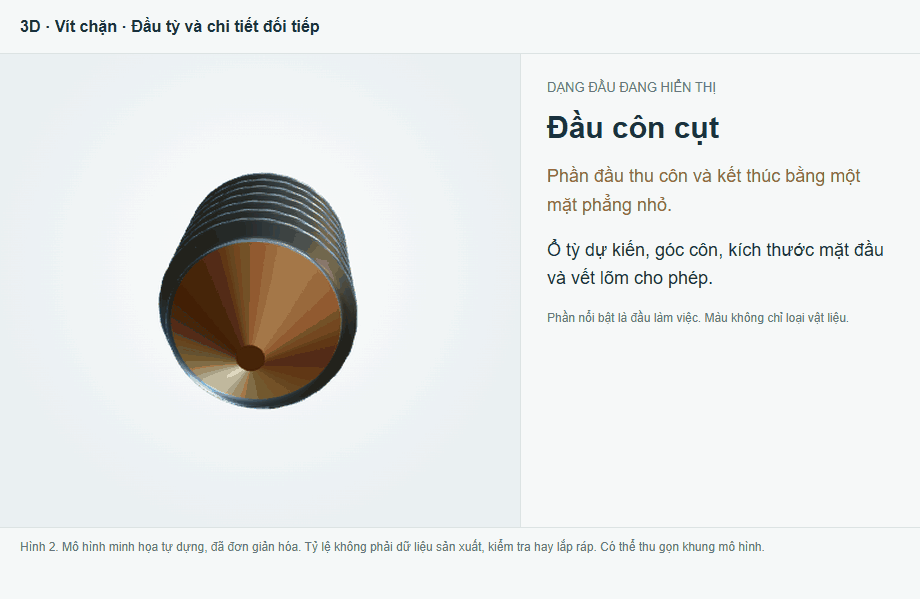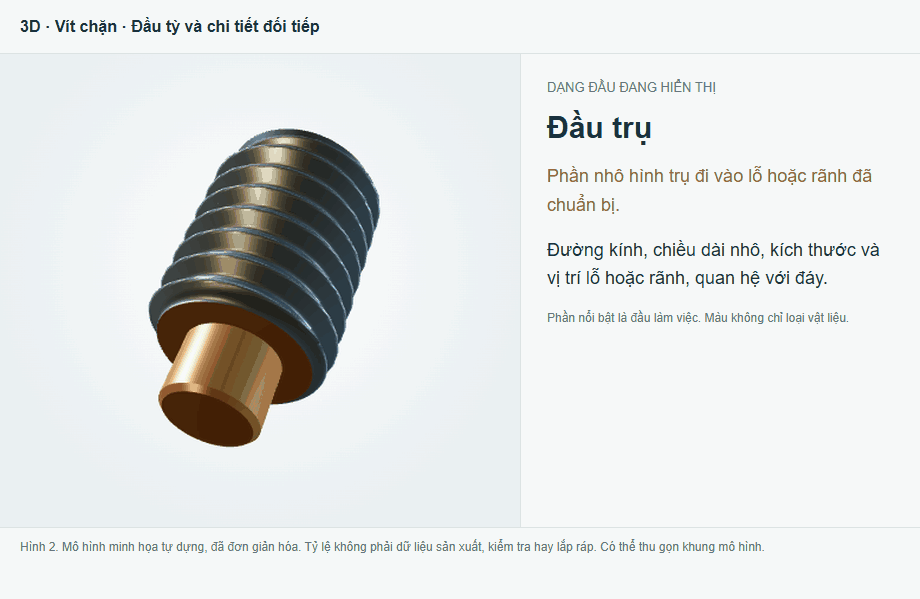
Ảnh động lần lượt thể hiện đầu phẳng, đầu lõm, đầu côn cụt và đầu trụ; phần màu nổi bật là đầu làm việc. Các mô hình giúp nhận biết cấu trúc, không cung cấp kích thước sản xuất. [2]
Mô hình xoay
| Dạng đầu | Phần tiếp xúc | Điểm cần kiểm tra |
|---|---|---|
| Đầu phẳng | Mặt đầu phẳng tỳ lên chi tiết. | Mặt phẳng trên trục, tần suất điều chỉnh và vết tỳ được phép. |
| Đầu lõm | Vành bao quanh phần lõm tiếp xúc với bề mặt. | Có cho phép ăn vào bề mặt không và độ cứng của vít, trục có phù hợp không. |
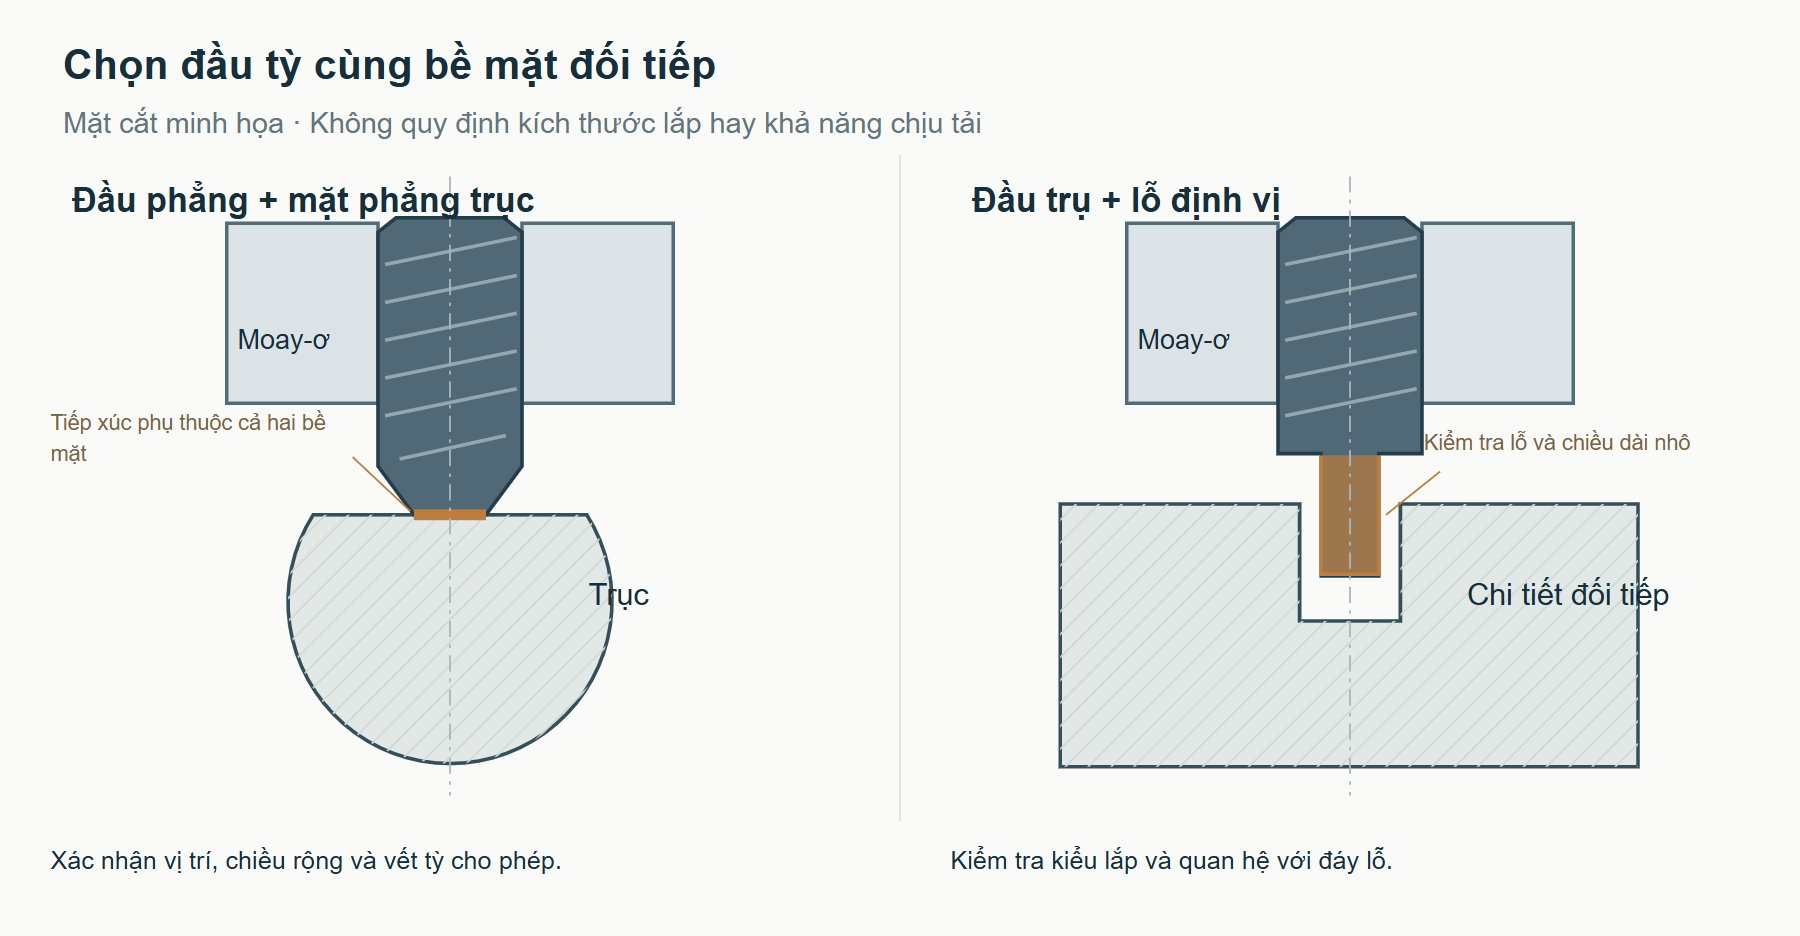
| Đầu côn cụt | Phần đầu thu côn và kết thúc bằng một mặt phẳng nhỏ. | Ổ tỳ dự kiến, góc côn, kích thước mặt đầu và vết lõm cho phép. |
| Đầu trụ | Phần nhô hình trụ đi vào lỗ hoặc rãnh đã chuẩn bị. | Đường kính, chiều dài nhô, kích thước và vị trí lỗ hoặc rãnh, quan hệ với đáy. |
Kiểm tra đặc tính hoàn thiện, không chỉ tên công nghệ
Quy trình có thể gồm tạo hình nguội, tiện và các nguyên công khác, tùy vật liệu, kích thước, số lượng và dung sai. Hai sản phẩm trông giống nhau không nhất thiết được làm theo cùng một quy trình. Khi kiểm tra, cần tách riêng lỗ dụng cụ, ren ngoài và đầu tỳ. [6]
Với lỗ lục giác, điều quan trọng là dụng cụ ăn khớp đủ chiều sâu. Dù tạo hình hay chuốt, kích thước s, chiều sâu t và miệng lỗ vẫn phải đạt yêu cầu. Ba via hoặc hư hỏng không được cản trở việc đưa dụng cụ vào. Hình dạng gần giống chưa chứng minh khả năng truyền mô-men tương đương. [6]
Cán ren tạo biên dạng bằng biến dạng dẻo; cắt ren tạo hình bằng cách bóc vật liệu. Ren hoàn thiện ở cả hai trường hợp đều phải đáp ứng dung sai và yêu cầu kiểm tra trên bản vẽ. Khi gia công bổ sung đầu tỳ, cần xem các vòng ren lân cận có ba via hoặc hư hại không. Nếu dùng dưỡng GO/NO-GO, áp dụng đúng loại dưỡng và quy tắc chấp nhận của ren quy định. [6]
Ở đầu tỳ, kiểm tra hình học thực sự làm việc: mặt phẳng và quan hệ với đường tâm, phần lõm và vành, góc và mặt đầu, hoặc đường kính và chiều dài đầu trụ. Yêu cầu đồng tâm, nếu có, cũng cần được đo. Sứt cạnh và ba via còn lại phải được đánh giá theo bản vẽ và điều kiện tiếp xúc dự kiến.
Đánh giá cả bề mặt và độ cứng của trục
Đầu phẳng ép lên trục tròn không có nghĩa toàn bộ mặt đầu đều tiếp xúc. Nếu thiết kế dùng mặt phẳng trên trục, phải kiểm tra chiều rộng và vị trí của nó so với vít. Hướng dẫn lắp khớp nối của NBK cũng đặt mặt phẳng trục chữ D trùng với vị trí vít chặn. [4]
Mở hình phóng to
Cuộn ngang bên trong khung để xem toàn bộ hình.
Khi khả năng giữ dựa vào vành đầu vít ăn vào trục, độ cứng của trục ảnh hưởng trực tiếp đến cơ chế tiếp xúc. Bề mặt cứng khó lún khác với bề mặt mềm cho phép đầu vít ăn vào. Không nên chuyển kết quả của một tổ hợp sang tổ hợp khác khi chưa kiểm chứng. Vật liệu dồn lên và ba via quanh vết lõm còn có thể cản trở tháo lắp hoặc điều chỉnh lại. [5]
Với vít thép cần nhiệt luyện, phải xác nhận độ cứng và yêu cầu chất lượng bề mặt, kể cả thoát cacbon khi có quy định. Ở thép không gỉ austenit như 304 và 316, trạng thái vật liệu và hóa bền do gia công nguội có vai trò quan trọng. Không thể áp dụng nguyên cách tôi cứng của một số thép hợp kim cho các mác này. [7]
Vì vậy, đầu phẳng không bảo đảm bề mặt hoàn toàn không có dấu, và đầu lõm riêng nó không chứng minh phù hợp với mọi điều kiện rung. Cần xét đồng thời bảo vệ bề mặt, điều chỉnh, vật liệu, độ cứng, cách siết và tải làm việc. Nếu giới hạn vết tỳ rất chặt, nên đánh giá kết cấu tiếp xúc được thiết kế để bảo vệ bề mặt.
Thông tin nên có trong yêu cầu báo giá
Ngoài số lượng, nên chuẩn bị bốn nhóm thông tin sau:
- Hình dạng và kích thước: kiểu lỗ dụng cụ, dạng đầu tỳ, đường kính và bước ren, chiều dài danh nghĩa, số hiệu và phiên bản tiêu chuẩn.
- Vật liệu và tính năng: mác và trạng thái vật liệu, cấp độ cứng hoặc yêu cầu cơ tính áp dụng, xử lý bề mặt. Chỉ ghi «cường độ cao» là chưa đủ.
- Chi tiết đối tiếp: bề mặt tròn, mặt phẳng, ổ lõm, lỗ hoặc rãnh, cùng kích thước, độ cứng và yêu cầu bề mặt liên quan.
- Sử dụng và nghiệm thu: nhu cầu điều chỉnh lặp lại, vết tỳ cho phép, cách xác minh lực giữ, điều kiện siết và khả năng chống tự nới lỏng.
Danh mục công khai ISO được kiểm tra ngày 23/10/2026 ghi nhận phiên bản 2026 của ISO 4026, 4027, 4028 và 4029, lần lượt cho đầu phẳng, côn cụt, trụ và lõm. Chức năng của vít chặn khác với bu lông trong liên kết chịu kéo. Cần xác nhận cơ tính theo quy định của vít chặn tương ứng, không suy ra từ cấp bền thông thường của bu lông. Với bản vẽ có sẵn, phải kiểm tra phiên bản được chỉ định và giải quyết khác biệt trước khi chấp thuận thay thế. [2]
Khi gửi yêu cầu báo giá cho Wohe Fastener, hãy gửi kèm bản vẽ vít và chi tiết đối tiếp, đồng thời đánh dấu vị trí tỳ. Nhờ đó, điều kiện lắp ghép cần kiểm tra sẽ rõ ràng hơn.
Nguồn kỹ thuật và chú thích hình
- Cấu trúc sản phẩm và ký hiệu kích thước: YJT · 1 · YJT · 2
- Danh mục ISO: hình dạng và phiên bản: ISO 4026:2026 · ISO 4027:2026 · ISO 4028:2026 · ISO 4029:2026
- Ứng dụng các dạng đầu: Unbrako · Accu
- Căn vị trí mặt phẳng của trục: NBK
- Độ cứng, vết tỳ và điều chỉnh: Ruland
- Tạo hình, gia công và lỗ dụng cụ: Ruland · Unbrako · Bossard
- Trạng thái vật liệu và hóa bền biến dạng: Outokumpu · 1 · Outokumpu · 2
Tài liệu hỗ trợ lựa chọn và kiểm tra, không thay thế tiêu chuẩn hay bản vẽ đã thống nhất. Hình và mô hình được tự dựng để giải thích, tham khảo cấu trúc từ YJT/partsCAD.