Одинаковые резьба и длина ещё не делают два установочных винта взаимозаменяемыми. Плоский торец, кольцевая кромка засверленного конца, усечённый конус и цилиндрический выступ по-разному взаимодействуют с валом. Выбирать нужно не только винт, но и пару «конец винта — ответная поверхность».
В запросе полезно сразу указать, предусмотрена ли лыска на валу, допустимы ли вмятины и потребуется ли повторная регулировка. Без этих условий нельзя однозначно определить рабочий конец, материал, твёрдость и требования к сборке.
Шестигранное углубление и рабочий конец выполняют разные задачи
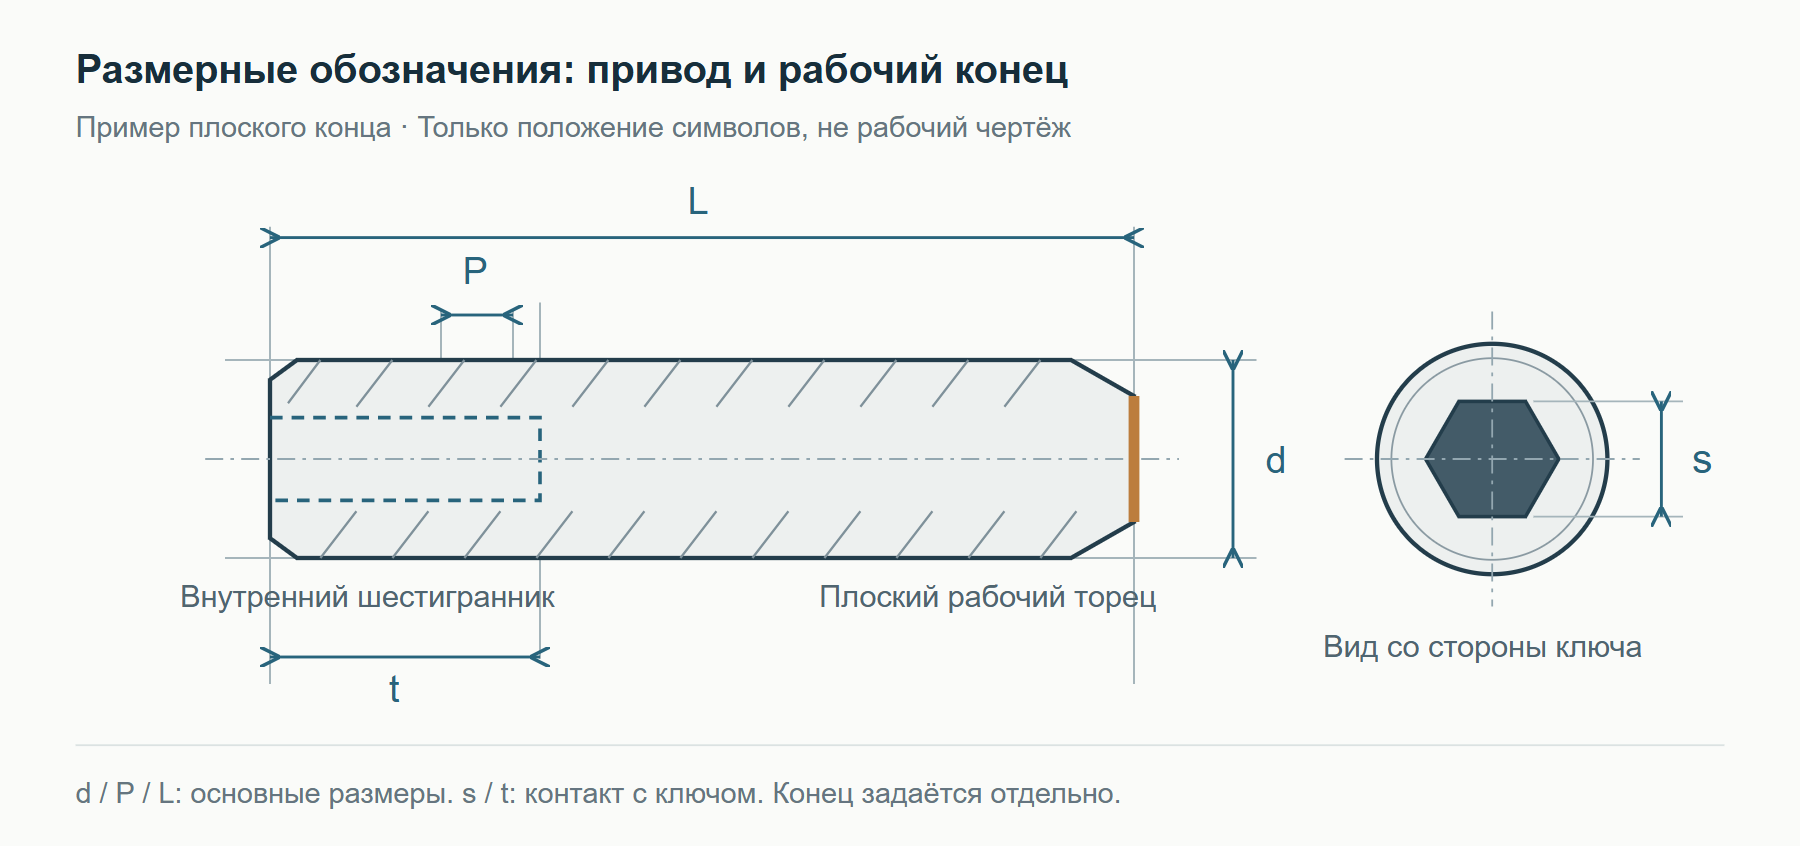
Внутренний шестигранник служит для установки ключа и передачи момента затяжки. Рабочий конец расположен с противоположной стороны и контактирует с деталью. Выемка засверленного конца относится к геометрии контакта; это не гнездо под инструмент. [1]
Открыть увеличенный чертёж
Для просмотра всей ширины прокрутите чертёж внутри рамки.
На схеме d обозначает номинальный диаметр резьбы, P — шаг, L — номинальную длину, s — размер шестигранника под ключ, t — его глубину. Для конкретного исполнения могут дополнительно потребоваться диаметр конца, угол, размер торцевой площадки или длина выступа. По одному внешнему виду эти параметры не определяются.
Четыре формы конца и условия контакта
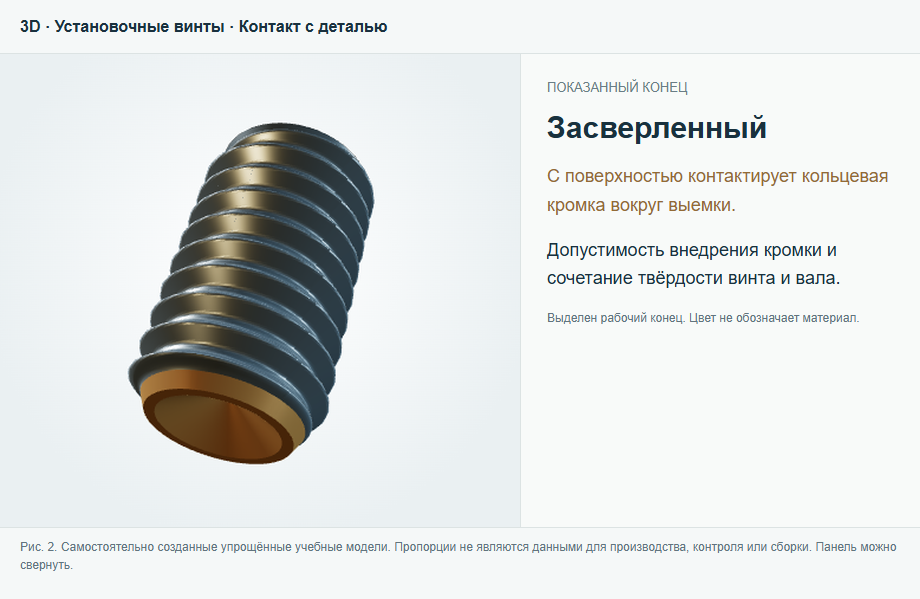
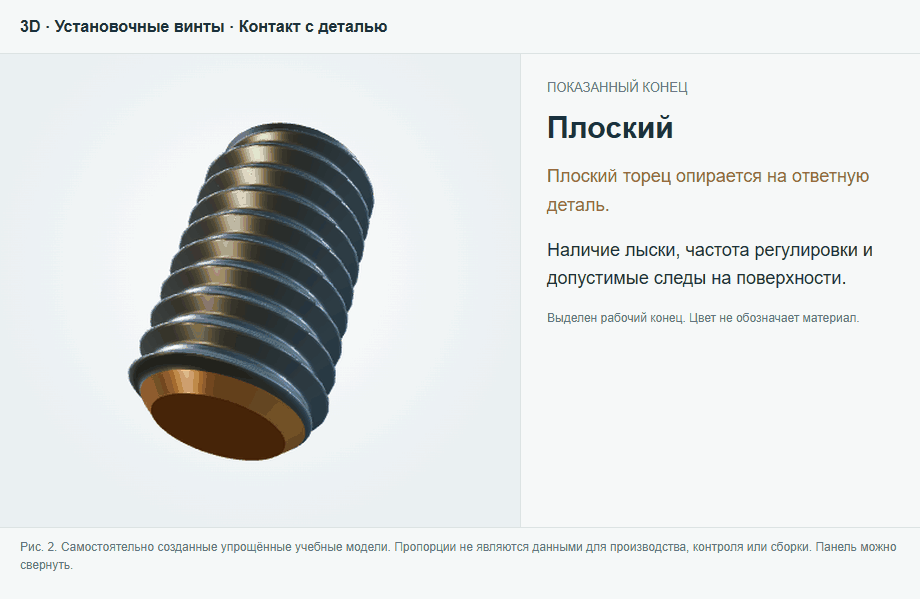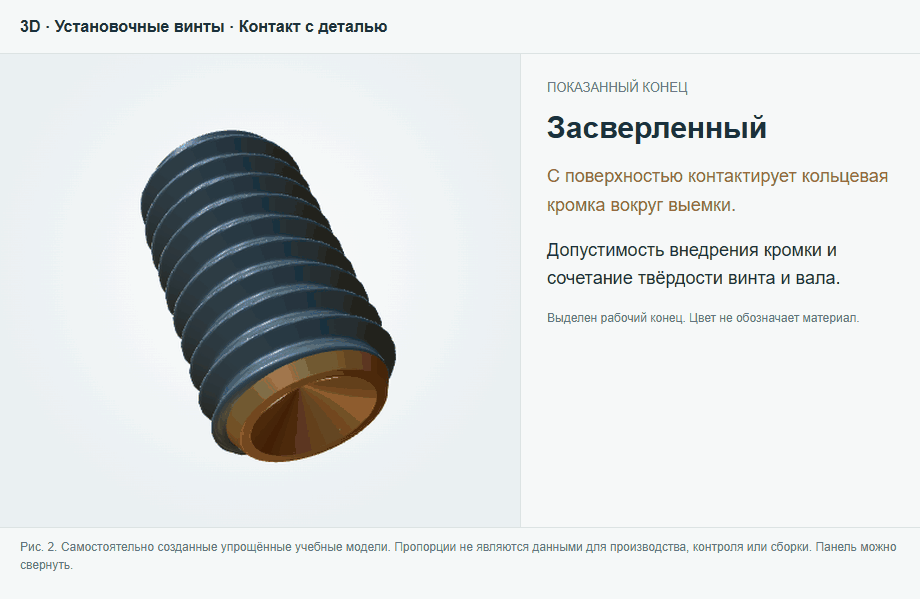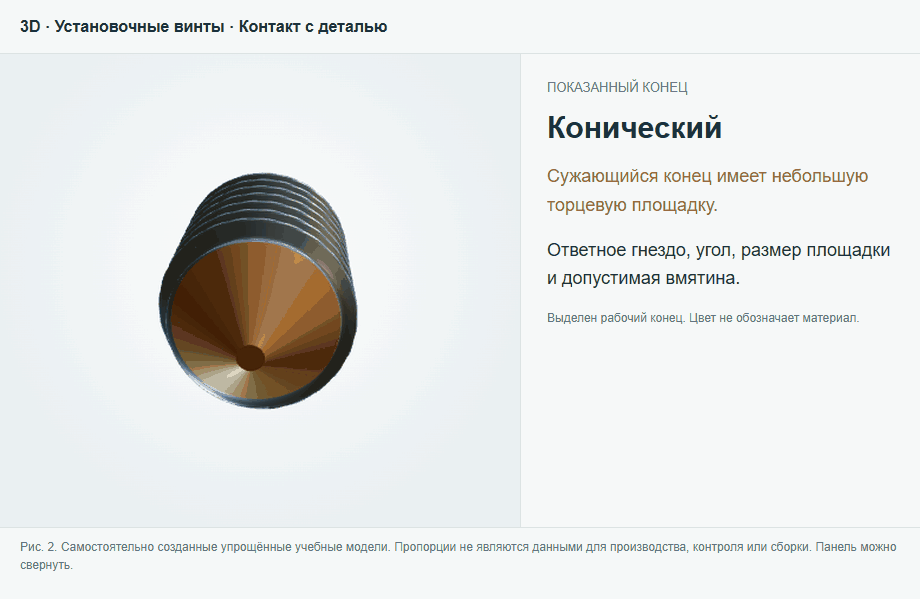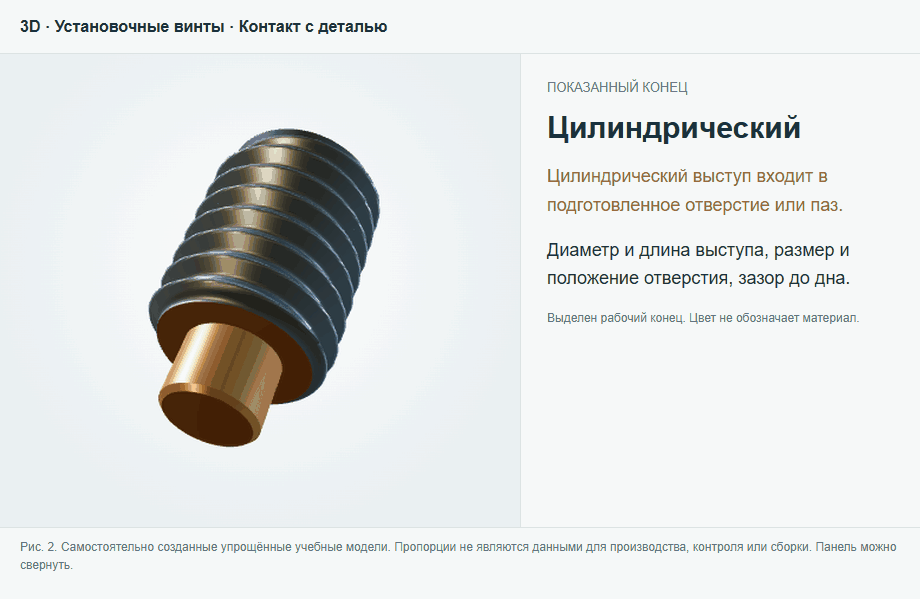
В анимации цветом выделена рабочая часть. Последовательно показаны плоский, засверленный, конический с торцевой площадкой и цилиндрический концы. Это учебные модели, а не образцы для размерного контроля. [2]
Вращающаяся модель
| Конец | Контактная часть | Что проверить |
|---|---|---|
| Плоский | Плоский торец опирается на ответную деталь. | Наличие лыски, частота регулировки и допустимые следы на поверхности. |
| Засверленный | С поверхностью контактирует кольцевая кромка вокруг выемки. | Допустимость внедрения кромки и сочетание твёрдости винта и вала. |
| Конический | Сужающийся конец имеет небольшую торцевую площадку. | Ответное гнездо, угол, размер площадки и допустимая вмятина. |
| Цилиндрический | Цилиндрический выступ входит в подготовленное отверстие или паз. | Диаметр и длина выступа, размер и положение отверстия, зазор до дна. |
Какие особенности изготовления учитывать при контроле
Маршрут изготовления может включать холодную формовку, точение и другие операции. Выбор зависит от материала, размеров, партии и допусков. Внешне похожие винты могут быть изготовлены по-разному, поэтому при контроле отдельно рассматривают гнездо под ключ, наружную резьбу и рабочий конец. [6]
Для внутреннего шестигранника важен действительный контакт с ключом. При формовании или протягивании должны быть обеспечены заданные размер s, глубина t и входная часть. Заусенцы и повреждения не должны мешать необходимому вводу инструмента. Внешнее сходство гнёзд не доказывает одинаковую способность передавать момент. [6]
Накатка формирует резьбу пластическим деформированием, нарезание — удалением материала. Готовая резьба в любом случае должна соответствовать чертежу и правилам приёмки. После дополнительной обработки конца проверяют соседние витки на заусенцы и повреждения. Проходные и непроходные калибры применяют по требованиям к указанной резьбе. [6]
На рабочем конце контролируют именно контактную геометрию: плоскость торца и её положение относительно оси, выемку и кольцевую кромку, угол и торцевую площадку либо диаметр и длину выступа. Если задана соосность, её проверяют отдельно. Сколы и остаточные заусенцы оценивают по чертежу и условиям сопряжения.
Проверка вала не менее важна, чем проверка винта
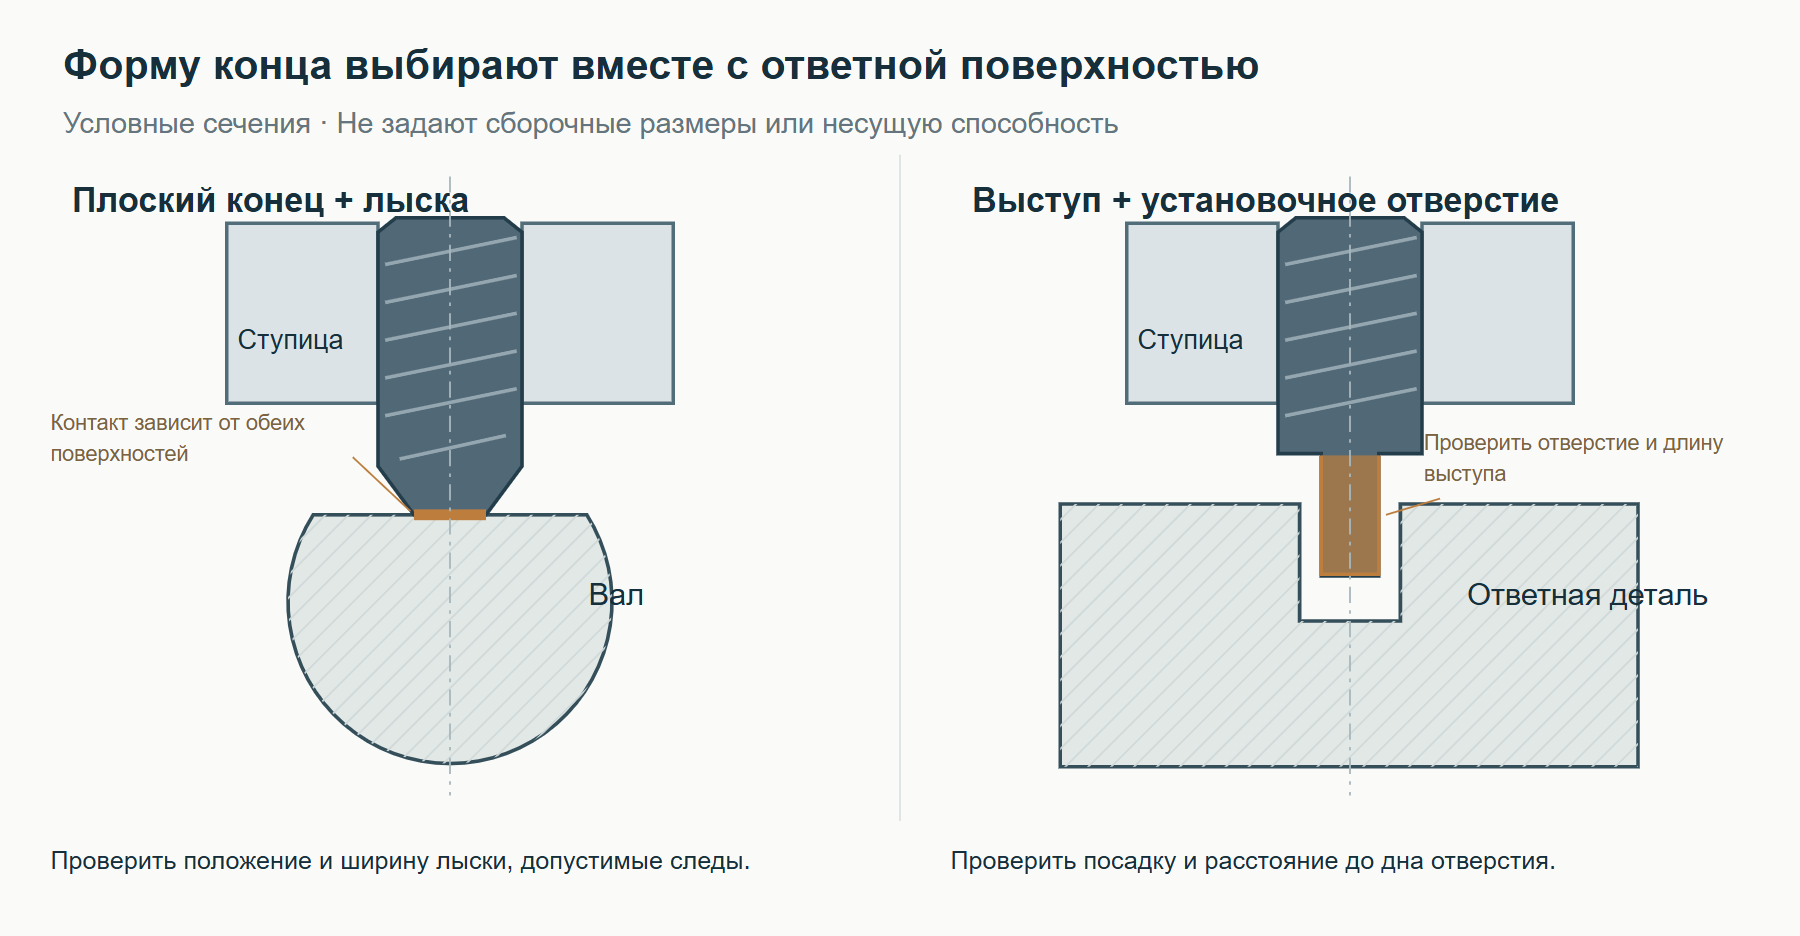
Плоский конец не обязательно прилегает всей площадью к круглому валу. Если предусмотрена лыска, её ширина и положение должны соответствовать месту установки винта. В рекомендациях NBK по монтажу муфт также показано совмещение плоской части D-образного вала с положением установочного винта. [4]
Открыть увеличенный чертёж
Для просмотра всей ширины прокрутите чертёж внутри рамки.
Если удержание основано на внедрении кромки в вал, твёрдость вала влияет на механизм контакта. Твёрдая поверхность, сопротивляющаяся вдавливанию, и более мягкая поверхность работают по-разному. Результаты одного сочетания нельзя переносить на другое без проверки. Приподнятый материал вокруг вмятины и заусенцы могут затруднить снятие и повторную регулировку. [5]
Для стальных винтов, требующих термообработки, уточняют твёрдость и требования к поверхности, включая обезуглероживание, если оно нормируется. У аустенитных нержавеющих сталей 304 и 316 существенны состояние материала и упрочнение при холодной деформации. Подход к закалке подходящих легированных сталей нельзя автоматически применять к этим маркам. [7]
Плоский конец сам по себе не гарантирует отсутствия следов, а засверленный — пригодности при любой вибрации. Защиту поверхности, регулировки, твёрдость, затяжку и рабочие нагрузки рассматривают совместно. При строгом ограничении вмятин нужна специально рассчитанная контактная или защитная конструкция.
Что передать вместе с запросом цены
Помимо количества, для согласования заказа нужны четыре группы данных:
- Исполнение и размеры: привод, форма конца, диаметр и шаг резьбы, номинальная длина, номер и редакция стандарта.
- Материал и свойства: марка, состояние материала, применимый класс твёрдости или иные механические требования, покрытие. Одного слова «высокопрочный» недостаточно.
- Ответная деталь: круглая поверхность, лыска, углубление, отверстие или паз с необходимыми размерами, твёрдостью и требованиями к поверхности.
- Эксплуатация и приёмка: повторная регулировка, допустимые следы и согласованные способы проверки затяжки, удержания и сопротивления самоотвинчиванию.
В публичном каталоге ISO, проверенном 23 октября 2026 года, указаны редакции 2026 года ISO 4026, 4027, 4028 и 4029: соответственно для плоского, усечённого конического, цилиндрического и засверленного конца. Эти винты отличаются по назначению от крепежа растянутых соединений. Их свойства определяют по применимой спецификации установочных винтов, а не по привычной маркировке класса прочности болтов. Для существующего чертежа сначала проверяют указанную редакцию и различия, затем согласуют замену. [2]
Для запроса в Wohe Fastener направьте чертёж винта вместе с чертежом ответной детали и отметьте место контакта. Это позволит предметно проверить требуемое сопряжение.
Технические источники и примечания
- Геометрия изделия и размерные обозначения: YJT · 1 · YJT · 2
- Каталог ISO: формы и редакции: ISO 4026:2026 · ISO 4027:2026 · ISO 4028:2026 · ISO 4029:2026
- Применение разных концов: Unbrako · Accu
- Положение лыски на валу: NBK
- Твёрдость вала, вмятины и регулировка: Ruland
- Формовка, обработка и гнездо под ключ: Ruland · Unbrako · Bossard
- Состояние материала и деформационное упрочнение: Outokumpu · 1 · Outokumpu · 2
Источники поясняют выбор и контроль, но не заменяют согласованные стандарты и чертежи. Иллюстрации созданы самостоятельно с использованием структурных справочных материалов YJT/partsCAD.