Gewinde und Länge reichen nicht aus, um einen Gewindestift eindeutig festzulegen. Zwei äußerlich ähnliche Stifte können an einer Welle völlig unterschiedlich wirken: über eine ebene Stirnfläche, eine Ringschneide, eine abgeflachte Spitze oder einen zylindrischen Zapfen.
Die Auswahl beginnt deshalb an der Gegenfläche. Soll die Welle eine Abflachung erhalten? Sind Eindrücke zulässig? Muss die Verbindung häufig verstellt werden? Erst mit diesen Angaben lassen sich Stirnform, Werkstoffzustand und Montageanforderungen sinnvoll festlegen.
Innensechskant und wirksame Stirnseite getrennt betrachten
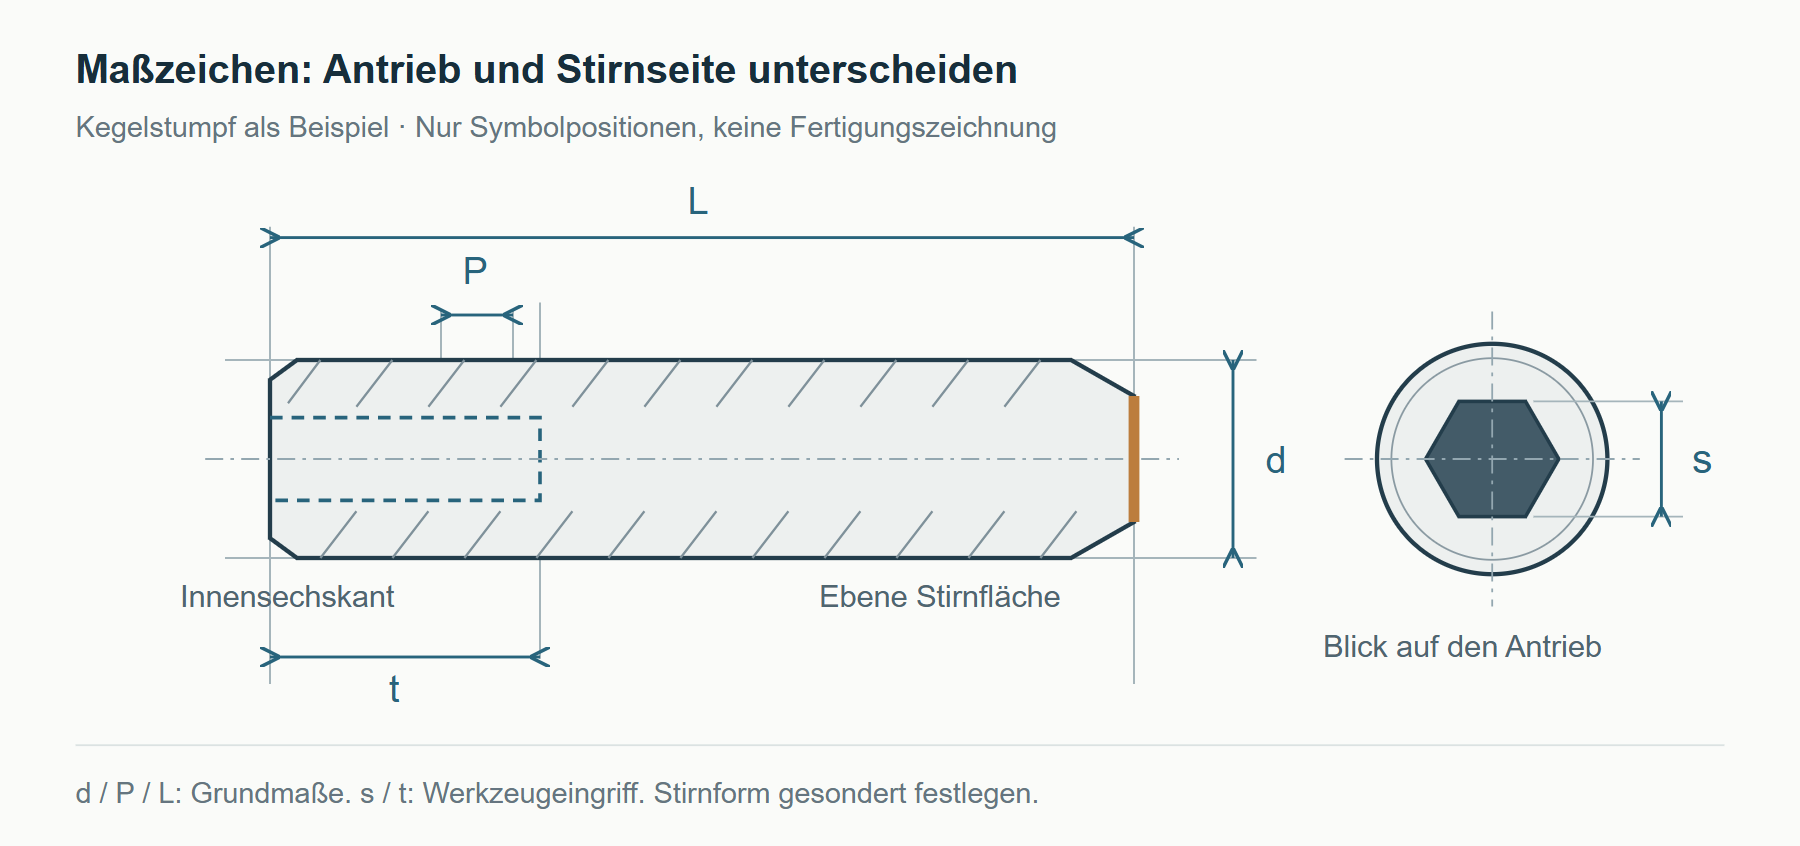
Der Innensechskant nimmt das Werkzeug auf und überträgt das Anziehdrehmoment. Die wirksame Stirnseite liegt am anderen Ende. Bei einem Stift mit Ringschneide ist die Vertiefung an dieser Stirnseite daher keine Werkzeugaufnahme. [1]
Zeichnung vergrößert öffnen
Zum Lesen innerhalb der Zeichnung seitlich scrollen.
In der Skizze stehen d, P und L für Gewindenenndurchmesser, Steigung und Nennlänge; s und t beschreiben Schlüsselweite und Tiefe des Innensechskants. Je nach Ausführung kommen etwa Stirndurchmesser, Spitzenwinkel, Endabflachung oder Zapfenlänge hinzu. Die Zeichen zeigen nur, wo diese Merkmale liegen.
Vier Stirnformen, vier unterschiedliche Kontaktgeometrien
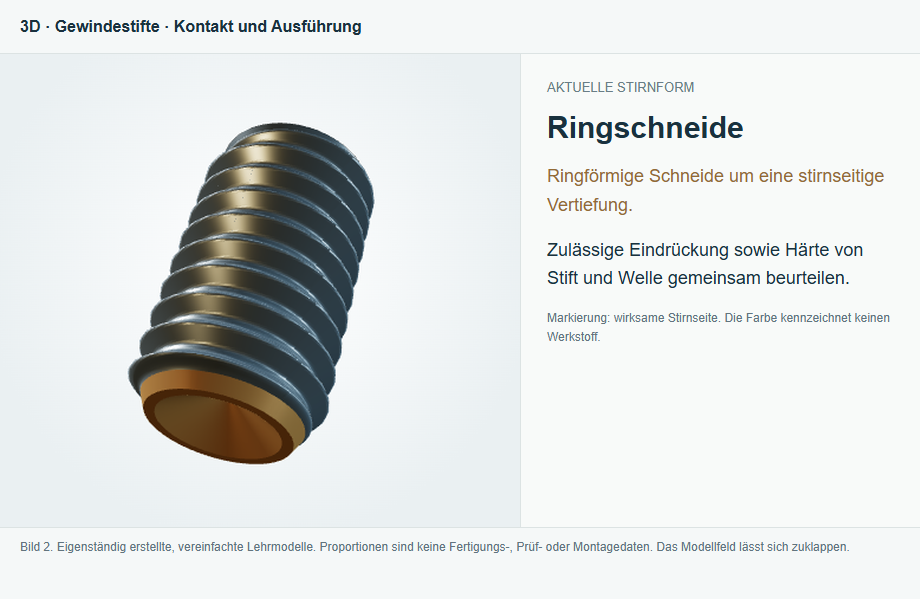
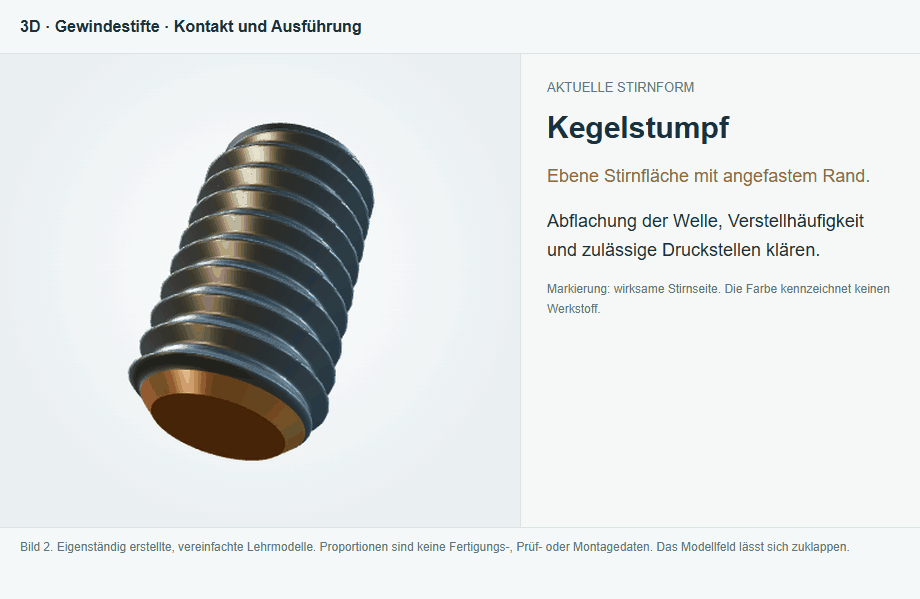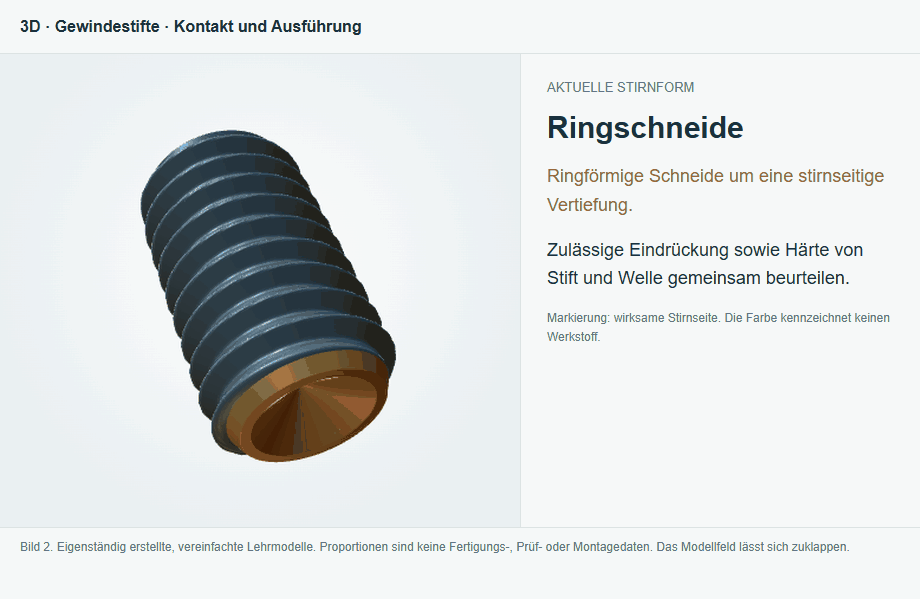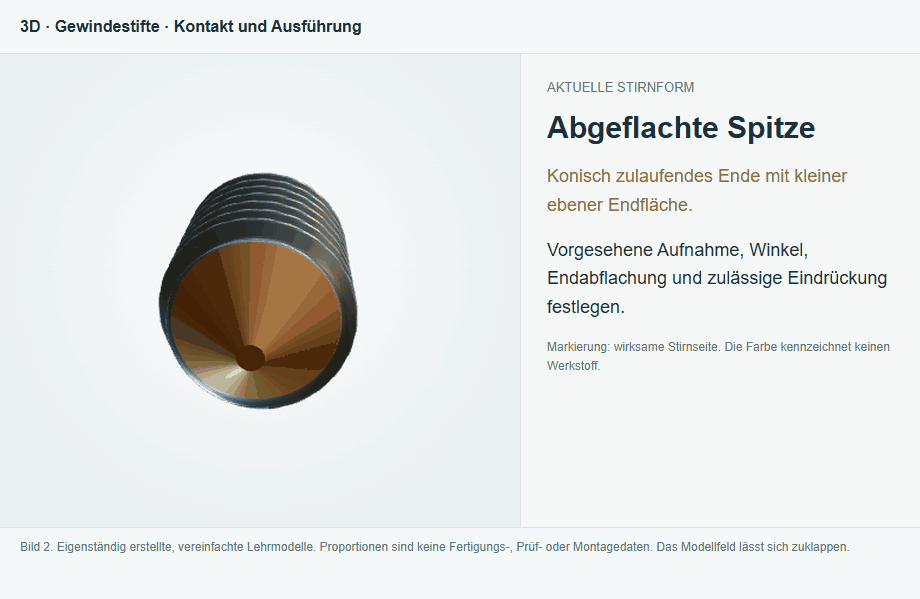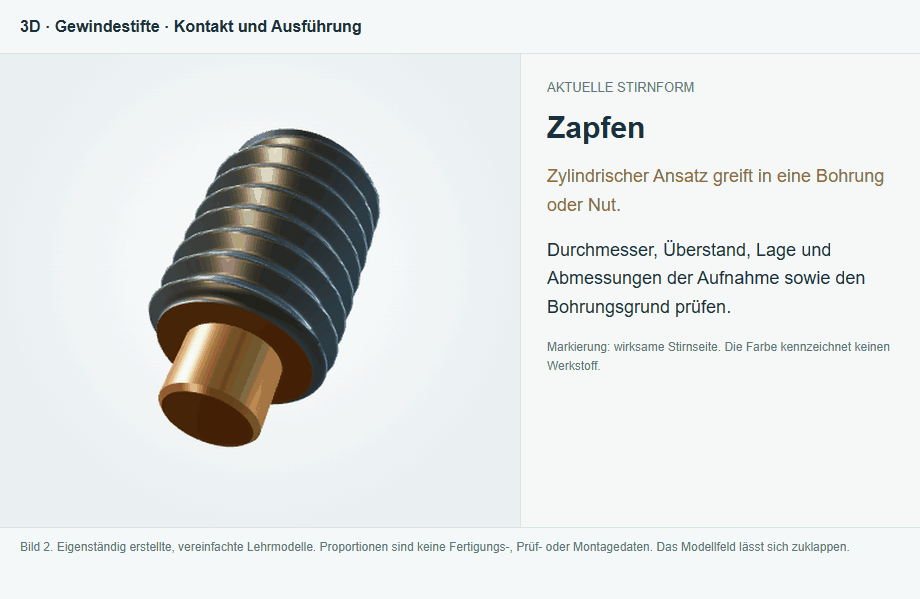
Die Animation hebt jeweils die wirksame Stirnseite hervor. Der Kegelstumpf mit ebener Auflage wird im Handel häufig als Kegelkuppe bezeichnet; davon zu unterscheiden ist die abgeflachte Spitze. Die geometrische Angabe in der vereinbarten Zeichnung bleibt maßgebend. [2]
Rotierendes Modell
| Stirnform | Kontaktgeometrie | Zu klären |
|---|---|---|
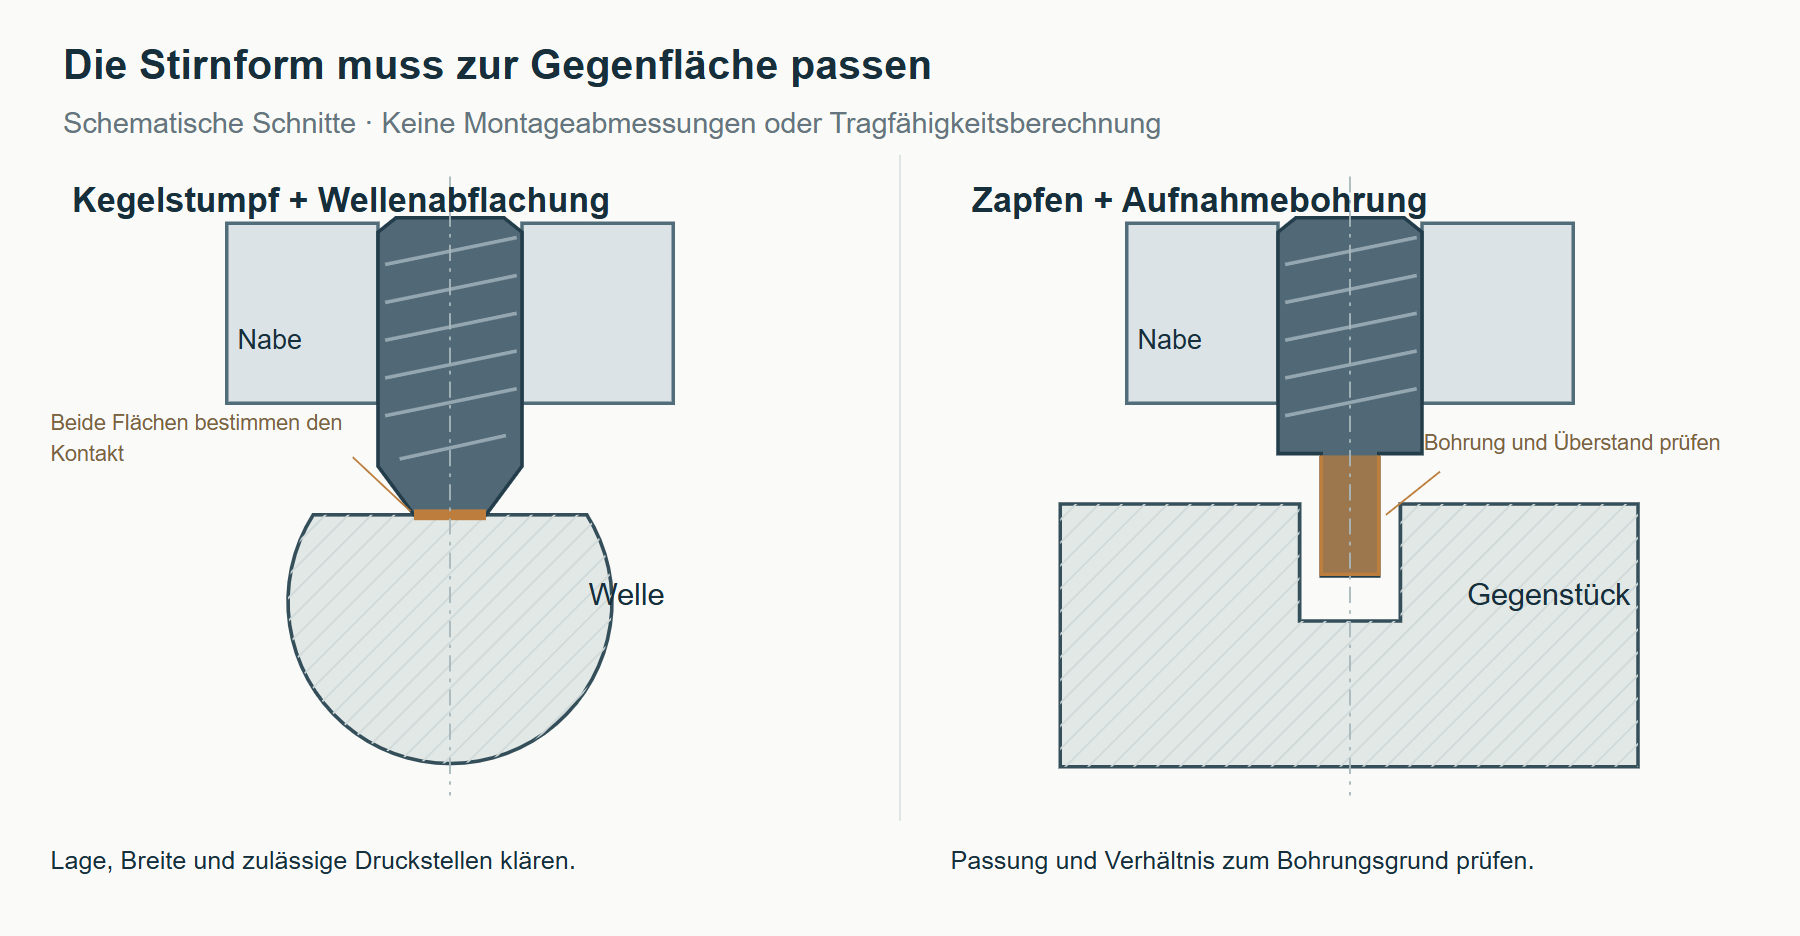
| Kegelstumpf | Ebene Stirnfläche mit angefastem Rand. | Abflachung der Welle, Verstellhäufigkeit und zulässige Druckstellen klären. |
| Ringschneide | Ringförmige Schneide um eine stirnseitige Vertiefung. | Zulässige Eindrückung sowie Härte von Stift und Welle gemeinsam beurteilen. |
| Abgeflachte Spitze | Konisch zulaufendes Ende mit kleiner ebener Endfläche. | Vorgesehene Aufnahme, Winkel, Endabflachung und zulässige Eindrückung festlegen. |
| Zapfen | Zylindrischer Ansatz greift in eine Bohrung oder Nut. | Durchmesser, Überstand, Lage und Abmessungen der Aufnahme sowie den Bohrungsgrund prüfen. |
Welche Fertigungsmerkmale bei der Prüfung zählen
Gewindestifte können je nach Werkstoff, Abmessung, Stückzahl und Toleranz durch Kaltumformen, Drehen und weitere Bearbeitungsschritte entstehen. Aus dem Aussehen allein lässt sich der Fertigungsweg nicht sicher ableiten. Werkzeugaufnahme, Außengewinde und Stirnform benötigen jeweils passende Prüfmerkmale. [6]
Beim Innensechskant sind wirksamer Werkzeugeingriff, Schlüsselweite s, Tiefe t und die Einführöffnung wichtig. Umgeformte und geräumte Aufnahmen sind mögliche Ausführungen; Grate oder Beschädigungen dürfen den vorgesehenen Eingriff nicht behindern. Eine ähnliche Kontur beweist noch keine gleichwertige Drehmomentübertragung. [6]
Gewinderollen formt das Profil durch plastische Verformung, Gewindeschneiden durch Materialabtrag. Unabhängig vom Verfahren muss das fertige Gewinde die vereinbarten Anforderungen erfüllen. Wird die Stirnseite nachbearbeitet, sind angrenzende Gewindegänge auf Grate und Beschädigungen zu prüfen. Für Gut-/Ausschusslehren gelten die zum Gewinde passenden Prüfregeln. [6]
An der Stirnseite zählen die tatsächlich wirksamen Merkmale: die ebene Auflage und ihre Lage zur Achse, die Vertiefung und Ringschneide, Winkel und Endabflachung oder Durchmesser und Länge des Zapfens. Eine geforderte Konzentrizität ist gesondert zu prüfen. Ausbrüche und Restgrate sind anhand der Zeichnung und der vorgesehenen Paarung zu bewerten.
Die Welle gehört zur Beurteilung dazu
Eine ebene Stirnfläche liegt auf einer runden Welle nicht automatisch vollflächig an. Wenn eine Wellenabflachung vorgesehen ist, müssen deren Breite und Lage zum Gewindestift passen. Auch die Montagehinweise von NBK richten die Abflachung einer D-Welle auf die Befestigungsstelle aus. [4]
Zeichnung vergrößert öffnen
Zum Lesen innerhalb der Zeichnung seitlich scrollen.
Soll sich eine Ringschneide in die Welle eindrücken, beeinflusst die Wellenhärte diesen Mechanismus. Eine harte Oberfläche verhält sich anders als eine weichere, in die der Stift eindringen kann. Ergebnisse einer Paarung lassen sich deshalb nicht ungeprüft auf eine andere übertragen. Aufgeworfenes Material und Grate können das Lösen und Nachstellen erschweren. [5]
Bei wärmebehandelten Stahlstiften sind die geforderte Härte und die vereinbarten Oberflächenanforderungen, gegebenenfalls auch Entkohlung, zu berücksichtigen. Austenitische nichtrostende Stähle wie 304 und 316 reagieren anders: Ihr Zustand und die Kaltverfestigung sind relevant; eine für geeignete legierte Stähle vorgesehene Abschreckhärtung ist nicht einfach übertragbar. [7]
Eine ebene Stirnfläche garantiert somit keine unbeschädigte Oberfläche. Ebenso belegt eine Ringschneide allein keine Eignung für beliebige Schwingbeanspruchungen. Oberflächenschutz, Verstellung, Härte, Montage und Betriebslasten müssen zusammenpassen. Bei strengen Anforderungen an Druckstellen ist ein dafür ausgelegtes Schutz- oder Kontaktelement zu prüfen.
Was in Zeichnung und Anfrage stehen sollte
Für eine belastbare Anfrage sollten neben der Menge vier Informationsgruppen vorliegen:
- Ausführung und Maße: Antrieb, Stirnform, Gewinde und Steigung, Nennlänge sowie Norm mit Ausgabe.
- Werkstoff und Eigenschaften: Werkstoffzustand, zutreffende Härteklasse oder andere mechanische Anforderungen und Oberfläche. Die Angabe „hochfest“ genügt dafür nicht.
- Gegenstück: Rundfläche, Abflachung, Senkung, Bohrung oder Nut mit relevanten Maßen, Härte und Oberflächenanforderungen.
- Einsatz und Abnahme: Verstellhäufigkeit, zulässige Druckstellen sowie vereinbarte Nachweise für Anziehen, Haltewirkung und Verhalten gegen Losdrehen.
Der am 23. Oktober 2026 geprüfte ISO-Katalog führt die Ausgaben 2026 von ISO 4026, 4027, 4028 und 4029 für die vier hier erläuterten Stirnformen. Gewindestifte sind dabei nicht wie Schrauben für zugbeanspruchte Verbindungen zu beurteilen. Die geforderten Eigenschaften folgen der zutreffenden Gewindestiftspezifikation. Bei Bestandszeichnungen sind Normausgabe und mögliche Abweichungen vor einem Austausch zu klären. [2]
Senden Sie Wohe Fastener für die Angebotsprüfung möglichst die Stiftzeichnung zusammen mit der Zeichnung des Gegenstücks. Eine markierte Kontaktstelle macht die gewünschte Funktion eindeutig.
Technische Quellen und Bildhinweise
- Produktgeometrie und Maßzeichen: YJT · 1 · YJT · 2
- ISO-Katalog: Stirnformen und Ausgaben: ISO 4026:2026 · ISO 4027:2026 · ISO 4028:2026 · ISO 4029:2026
- Anwendungshinweise zu Stirnformen: Unbrako · Accu
- Ausrichtung der Wellenabflachung: NBK
- Wellenhärte und Einstellbarkeit: Ruland
- Umformen, Zerspanen und Werkzeugaufnahme: Ruland · Unbrako · Bossard
- Werkstoffzustand und Kaltverfestigung: Outokumpu · 1 · Outokumpu · 2
Die Hinweise erläutern Auswahl und Prüfung; sie ersetzen keine vereinbarte Norm oder Zeichnung. Die Abbildungen wurden für die Erläuterung selbst erstellt, mit Strukturreferenzen von YJT/partsCAD.